Inhaltsverzeichnis
1 Allgemein
Der Leitweg ist die Bezeichnung für den Weg, die das Material über die Betriebsmittel (Maschinen) der Fertigungsstätte nimmt.
Der Leitweg als Ergebnis aus PoP/PU beschreibt die Fertigungsfolge aller Teile einer Fertigungseinheit vom Halbzeuglager bis zu ihrer Auslieferung.
Für ein Zuschnittsstück beziehungsweise eine Fertigungseinheit können mehrere alternative Leitwege gefunden und gespeichert werden.
Alternative Leitwege dienen zur Behandlung von Notfallszenarien, zum Ermitteln von kostenoptimalen Fertigungswegen und zur optimierten Auslastungsbelegung einer Fertigungsstätte.
Ein Leitweg in den Stammdaten beschreibt genau eine mögliche Fertigungsfolge als gesamtes. Sind unterschiedliche Fertigungsfolgen (zum Beispiel durch verschiedene Maschinen mit ähnlichen Fähigkeiten) möglich, müssen unterschiedliche Leitwege in den Stammdaten definiert werden.
Die aus den Stammdaten ermittelten Leitwege werden pro PU und PoP als Datenstruktur gespeichert und dienen in der Fertigungsplanung der Auswahl der Betriebsmittel und deren Kapazitätsplanung.
Detail-Beispiel: Ein Zuschnittsstück könnte auf verschiedenen Biegemaschinen bearbeitet werden. Auf der bevorzugten Maschine wäre das zu günstigsten Kosten möglich. Zur besseren Gesamtauslastung der Fertigungsstätte im Betrachtungshorizont wird das Rohr trotzdem auf einer anderen Maschine gebogen. Der Gesamtleitweg wird entsprechend angepasst.
2 Ausführung
Die möglichen Leitwege werden als Standard für die Fertigungsstätte vom Anwender vordefiniert. Leitwege bestehen aus den Kopfdaten mit einem anwenderspezifischen Namen, einem Beschreibungstext, einer Ordnungszahl und ggf. weiteren Steuerungsmerkmalen. Die Ordnungszahl legt fest, in welcher Reihenfolge die Leitwege für den Anwendungsfall zu verwenden sind.
Zu jedem Leitweg werden die beteiligten Prozesse zur Bearbeitung der PU beziehungsweise PoP zugewiesen. Alle verfügbaren Prozesse sind durch PIPEFAB fest vorgegeben und können vom Anwender nicht erweitert werden.
Jeder Prozess wird im Allgemeinen mit genau einem Arbeitsplatz verknüpft, der durch eine Maschine repräsentiert wird. Darüber hinaus gibt es spezielle kombinierte Prozesse, die andere Grundprozesse zusammenfassen können (zum Beispiel „Biegesäge“) in dem Biegen und Zuschneiden zusammengefasst sind. In dem Fall können an dem Arbeitsplatz bis zu drei verschiedene Maschinen zugewiesen werden (zum Beispiel Säge, Biegemaschine, Beschriftungslaser).
Jeder Prozess (einzeln oder kombiniert) wird durch einen Piloten im PIPEFAB an den Anwender in der Werkstatt gegeben. Der Prozess ist mit dem Piloten fest durch den Programmcode verknüpft. Der Pilot filtert über den Prozess des Leitwegs, welche Daten pro Fertigungslos für ihn relevant sind.
Spaltenauswahl
Leitwege
| Name | Beschreibung |
|---|---|
| Reihenfolge | Beschreibt die Reihenfolge in welcher die Leitwege in Erwägung gezogen werden |
| Leitwegsname | Name des Leitwegs |
| Leitwegsbeschreibung | Beschreibung des Leitwegs |
| Verwendbar | Checkbox, falls der Leitweg genutzt werden kann |
| Bearbeiter | Letzter Bearbeiter des Leitwegs |
| Bearbeitungsdatum | Datum der letzten Bearbeitung |
Mögliche Prozesse
| Name | Beschreibung |
|---|---|
| Name | Name des Prozesses |
| Beschreibung | Beschreibung des Prozesses |
| Guide Way Process Id | |
| Kurzname | Abkürzung des Leitwegs |
| Reihenfolge | Reihenfolge der Listung der Prozesse |
| Technologien | Technologien der Prozesse |
Ausgewählte Prozesse
| Name | Beschreibung |
|---|---|
| Reihenfolge | Beschreibt die Reihenfolge in welcher die ausgewählten Prozesse in Erwägung gezogen werden |
| Name | Name des Prozesses |
| Beschreibung | Beschreibung des Prozesses |
| Maschinenname | Ausgewählte Maschine, welche den Prozess durchführt |
Die Reihenfolge legt die Prioritäten der Leitwegsverwendung fest; kleinste Zahl hat erste Priorität. Durch Verschieben der Kopfdatenzeile via Drag&Drop wird die Reihenfolge eingestellt und eine neue Durchnummerierung ausgelöst.
Dasselbe gilt für die zugewiesenen Prozesse. Auch hier besteht eine Hierarchie, welche durch Drag&Drop geändert werden kann.
Wird die Zeile eines Prozesses schwarz angezeigt, dann gilt diese als vollständig definiert.
3 Prozesse
Zu jedem Leitweg werden die beteiligten Prozesse zur Bearbeitung der PU beziehungsweise PoP zugewiesen. Alle verfügbaren Prozesse sind durch PIPEFAB fest vorgegeben und können vom Anwender nicht erweitert werden.
Jeder Prozess wird im Allgemeinen mit genau einem Arbeitsplatz verknüpft, der durch eine Maschine repräsentiert wird. Darüber hinaus gibt es spezielle kombinierte Prozesse, die andere Grundprozesse zusammenfassen können (zum Beispiel „Biegesäge“) in dem Biegen und Zuschneiden zusammengefasst sind. In dem Fall können an dem Arbeitsplatz bis zu drei verschiedene Maschinen zugewiesen werden (zum Beispiel Säge, Biegemaschine, Beschriftungslaser).
Jeder Prozess (einzeln oder kombiniert) wird durch einen Piloten im PIPEFAB an den Anwender in der Werkstatt gegeben. Der Prozess ist mit dem Piloten fest durch den Programmcode verknüpft. Der Pilot filtert über den Prozess des Leitwegs, welche Daten pro Fertigungslos für ihn relevant sind.
4 Technologien
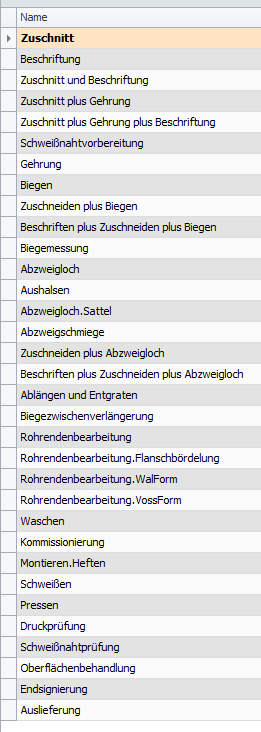
Technnologien
| Name | Beschreibung |
|---|---|
| Zuschnitt | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Beschriftung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Zuschnitt und Beschriftung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Zuschnitt plus Gehrung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Zuschnitt plus Gehrung plus Beschriftung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Schweißnahtvorbereitung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Gehrung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Biegen | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Zuschneiden plus Biegen | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Beschriften plus Zuschneiden plus Biegen | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Biegemessung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Abzweigloch | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Aushalsen | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Abzweigloch Sattel | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Abzweigschmiege | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Zuschneiden plus Abzweigloch | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Beschriften plus Zuschneiden plus Abzweigloch | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Ablängen und Entgraten | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Biegezwischenverlängerung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Rohrendenbearbeitung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Rohrendenbearbeitung Flanschbörderlung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Rohrendenbearbeitung WalForm | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Rohrendenbearbeitung VossForm | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Waschen | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Kommissionierung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Montierung Heften | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Schweißen | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Pressen | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Druckprüfung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Schweißnahtprüfung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Oberflächenbehandlung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Endsignierung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |
| Auslieferung | Fügt dem Leitweg den hier beschriebenen Arbeitsschritt hinzu |