Inhaltsverzeichnis
Unter Maschinen sind die einzelnen Maschine und deren diversen Anwendemöglichkeiten zu verstehen. Jede Maschine hat ihre eigenen einstellbaren Parameter und Voraussetzungen, sowie ihre eigenen Regeln.
Damit die eingerichteten Maschinen anschließend auch angewandt werden können, müssen jene eine Zuweisung in den Leitwegen erhalten (Leitwegskonfiguration).
Einige Maschinen benötigen ebenfalls Ihre eigene Regeldatei. Diese sollte im Voraus angefertigt und dann jeder Maschine beigefügt werden (Regeln).
1 Beschriftungsmaschine
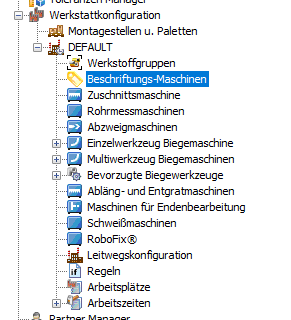
Die Maschinen für die Beschriftung werden in der jeweiligen Fertigungsstätte definiert. Im Voraus, müssen jedoch in den Zugriffsprofilen die Rollen für die Beschriftungsmaschine hinzugefügt werden.
Eine Beschriftungsmaschine ist eine Vorrichtung oder Anlage, die Bauteile nach dem Biegen oder während der Fertigung mit Informationen kennzeichnet.
Parameter der Biegemaschine
Maschinenkopfdaten
| Name | Beschreibung |
|---|---|
| Maschinenname | Name der Maschine vom Anwender frei definierbar. Der Name muss in der Fertigungsstätte über alle Maschinen eindeutig sein. |
| Maschinentyp | Typ der Maschine aus einem Drop-down Menü. |
| Beschreibung | Freier Beschreibungstext als Dokumentation für den Anwender. |
| Maschinennummer | Nummer der Maschine nur für die Verwendung in der Arbeitszeit-berechnung. |
| Arbeitsplatz | Arbeitsplatz der Maschine nur für die Verwendung in der Arbeitszeit-berechnung. |
Beschriftungsmaschine
| Name | Beschreibung |
|---|---|
| Stift-Technologie | Technologie der Beschriftung aus einem Drop-down Menü. |
| Mit Schachtelung verwenden | Am Piloten für diese Maschine wird eine Schachtelung der Zuschnitte auf die Halbzeugrohrstange angewendet. |
| Min. Länge | Mindestlänge eines Rohres für die Verwendung auf dieser Maschine. |
| Max. Länge | Maximale Länge eines Rohres für die Verwendung auf dieser Maschine. |
| Min. Außendurchmesser | Kleinstmöglicher Außendurchmesser für die Verwendung auf dieser Maschine. |
| Max. Außendurchmesser | Größtmöglicher Außendurchmesser für die Verwendung auf dieser Maschine. |
| Spannlänge 1 | Spannlänge (z.B. Tiefe der Spannzange oder des Dreibackenfutters) auf der Seite 1. |
| Spannlänge 2 | Spannlänge (z.B. Tiefe der Spannzange oder des Dreibackenfutters) auf der Seite 2. |
| Ausgabetyp für Steuerung | Ausgabetyp aus einem Drop-down Menü. Im Zusammenhang mit OPC UA Steuerungen können weitere Konfigurationen eingetragen werden. |
| Ausgabeverzeichnis | Ziel-Verzeichnis bei Ausgabe in eine Datei |
| IP der Steuerung | IP-Adresse der Maschinensteuerung |
| Druck-Sperrbereich | Sperrbereich zum Drucken auf das Rohr an den Enden |
Endenbeschriftungen
| Name | Beschreibung |
|---|---|
| Markierung vorne | Layoutname des Markierungstextes vorne. |
| Markierung hinten | Layoutname des Markierungstextes hinten. |
| Größe der Markierung vorne | Länge der Markierung in Rohrrichtung. |
| Größe der Markierung hinten | Länge der Markierung in Rohrrichtung, |
| Offset vorne | Abstand der Markierung vom Rohranfang. Dieser Abstand darf nicht im Druck-Sperrbereich liegen, andernfalls wird er nicht gedruckt. |
| Offset hinten | Abstand der Markierung vom Rohrende. Dieser Abstand darf nicht im Druck-Sperrbereich liegen, andernfalls wird er nicht gedruckt. |
Rotationsfelder
| Name | Beschreibung |
|---|---|
| Maschine kann rotieren | Wenn die Maschine beim Drucken das Rohr rotieren kann, wird der Haken gesetzt. |
| Rotationssperrbereich | In diesem Bereich dürfen keine Beschriftungen platziert werden, deren Rotationswinkel nicht 0 ist. |
Rotationsreferenz-Matrix
| Name | Beschreibung |
|---|---|
| Rotationsreferenzname | Layoutname der Rotationsreferenz. |
| Rotationsreferenz Größe | Größe der Rotationsreferenz in Rohrrichtung. |
| Rotationsreferenz Offset | Abstand zwischen Rohranfang und Druckbeginn der Markierung in Rohrrichtung. |
| Rotationsreferenz Rotation | Abstand zwischen berechneten Rohrrotationsanfang und Druckbeginn der Markierung in Rotationsrichtung. |
Abzweiger
| Name | Beschreibung |
|---|---|
| Abzweigetyp | Art der Abzweigung |
| Name | Name der Loch-Markierung. |
| Typ | Typ der Loch-Markierung. |
| Markierungsgröße | Größe der Markierung. |
| Markierungstiefe | Tiefe der Markierung. |
| Rotationsversatz | Abstand zwischen berechneten Rohrrotationsanfang und Druckbeginn der Markierung in Rotationsrichtung. |
| Positionsversatz | Abstand zwischen berechneten Anfang und Druckbeginn der Markierung in Rohrrichtung. |
| Text Name | Name des Texts der Optionalen Loch-Markierung |
| Text Type | Typ des Texts der Optionalen Loch-Markierung |
| Text Martkierungsgröße | Martkierungsgröße des Texts der Optionalen Loch-Markierung |
| Text Martkierungstiefe | Martkierungstiefe des Texts der Optionalen Loch-Markierung |
| Text Rotationsversatz | Rotationsversatz des Texts der Optionalen Loch-Markierung |
| Text Positionsversatz | Positionsversatz des Texts der Optionalen Loch-Markierung |
| Steuerungsinformationen 1 | Weitere Optionale Informationen für die Maschinensteuerung |
| Steuerungsinformationen 2 | Weitere Optionale Informationen für die Maschinensteuerung |
| Steuerungsinformationen 3 | Weitere Optionale Informationen für die Maschinensteuerung |
| Arbeitsplan | Arbeitsplan der Abzweigung |
Freie Beschriftung
| Name | Beschreibung |
|---|---|
| Lfd. Nummer | Laufende Nummer als Vorgabe für die Reihenfolge. |
| Ausgabetyp | Ausgabetyp der Beschriftung als Vorgabe für die Maschinensteuerung. |
| Markierungsname | Name der Markierung. |
| Markierungstiefe | z.B. Stärke des Lasers für eine Einbrenntiefe. |
| Rotationsversatz | Abstand zwischen berechneten Rohrrotationsanfang und Druckbeginn der Markierung in Rotationsrichtung. |
| Positionsversatz | Abstand zwischen berechneten Anfang und Druckbeginn der Markierung in Rohrrichtung. |
| Markierungsausdehnung | Größe der Markierung |
| Steuerungsinformationen | Speziell für die Steuerung der Maschine |
1.1 Etikettendrucker
Ein Etikettendrucker erzeugt aufkleb- oder selbstklebende Etiketten, die anschließend auf Bauteile aufgebracht werden und ähnlich wie die Beschriftungsmaschine, Informationen dazu enthalten.
2 Zuschnittsmaschine
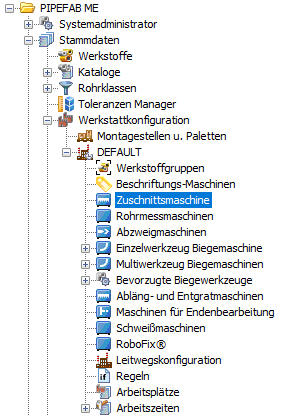
Eine Zuschnittsmaschine schneidet Bauteile auf vorgegebene Längen zu.
Parameter der Zuschnittsmaschine
Kopfdaten
| Name | Beschreibung |
|---|---|
| Maschinenname | Name der Maschine |
| Maschinentyp | Art der Maschine |
| Beschreibung | Beschreibung der Maschine |
| Maschinennummer | Nummer der Maschine in dieser Liste |
| Stammarbeitsplanname | Name des Stammarbeitsplans |
| Arbeitsplatz | Arbeitsplatz der Maschine |
| Einrichtungsplanname | Name des Einrichtungsplans |
| Reportname | Name des zugehörigen Reports |
Technologie
| Name | Beschreibung |
|---|---|
| Technologietyp | Art der verwendeten Technologie dieser Maschine |
| Schnittbreite | Genaue Schnittbreite |
| Min. Zuschnittslänge | Mindest Zuschnittslänge dieser Maschine |
| Anschnittslänge | Anschnittslänge |
| Halbzeug-Spannlänge | Halbzeug-Spannlänge |
| Zuschnitts-Spannlänge | Zuschnitts-Spannlänge |
| Min. Außendurchmesser | Mindest Außendurchmesser dieser Maschine |
| Max. Außendurchmesser | Maximal Außendurchmesser dieser Maschine |
| Min. Schachtelungslänge | Mindest Schachtelungslänge dieser Maschine |
| Beschriftungsposition | Position der Beschriftung |
| Max. Anzahl der Zuschnitte | Maximal Anzahl der zugelassenen Zuschnitte dieser Maschine |
| Default Anschlag | Standard Anschlag dieser Maschine |
| Fertigmeldung manuell bestätigen | Checkbox, falls die Fertigmeldung manuell bestätigt werden soll |
| Ist Rückfall-Maschine | Checkbox, falls diese Maschine eine Rückfall-Maschine ist |
| Automatische Beschriftung | Checkbox, falls die Beschriftung automatisch stattfinden soll |
Anfasen als Schweißvorbereitung
| Name | Beschreibung |
|---|---|
| Kann Fasen | Checkbox, falls Maschine die Fähigkeit zum Fasen hat |
| Fasen-Plan 1 | Ablaufsplan des Fasens |
| Fasen-Plan 2 | Ablaufsplan des Fasens |
Steuerungs-System
| Name | Beschreibung |
|---|---|
| Ausgabetyp | Typ der Ausgabe |
| Ausgabepfad | Genauer Pfad der Ausgabe |
| Vollständige Übertragung zulassen | Checkbox, falls die Übertragung vollständig geschehen soll |
| Nach Artikel trennen | Checkbox, falls nach einzelnen Artikeln getrennt werden soll |
| IP (URL) der Steuerung | IP der Steuerung |
| User Name der Steuerung | Nutzername/Anmeldename für die Steuerung |
| Password der Steuerung | Passwort für die Steuerung |
| Steuerungsinformationen 1 | Informationen über die Steuerung |
| Steuerungsinformationen 2 | Informationen über die Steuerung |
2.1 Zuschnittsmaschine mit Biegen
Die Zuschnittsmaschine mit Biegen ist eine Maschine, welche die beiden Schritte des Zuschneidens und Biegens kombiniert und diese konsekutiv macht.
Parameter der Zuschnittsmaschine mit Biegen
| Name | Beschreibung |
|---|---|
| Maschinenname | Name der Maschine |
| Machine Detail Description | Beschreibung der Maschine |
| Sägeblattdicke | Genaue Dicke des Sägeblattes |
| Anschnittslänge | Genaue Länge des Anschnitts |
| Halbzeug-Spannlänge | Genaue Halbzeug-Spannlänge |
| Min. Schachtelungslänge | Mindest Schachtelungslänge |
| Min. Außendurchmesser | Mindest Außendurchmesser |
| Max. Außendurchmesser | Maximaler Außendurchmesser |
| Technologietyp | Falls besondere Technologie angewandt wurde, hier eintragen |
| Biegemaschine | Kombinierte Biegemaschine |
| Arbeitsplan | Ausgewählter Arbeitsplan |
| Arbeitsplatz | Arbeitsplatz der Maschine |
| Ausgabepfad | Pfad auf welchem die Dateien ausgegeben werden |
| Ausgabetyp | Art der Ausgabe |
| Automatische Beschriftung | Checkbox, falls automatisch beschriftet werden soll |
| Beschriftungsmaschine | Ausgewählte Beschriftungsmaschine |
| Beschriftungsposition | Position der Beschriftung |
| Steuerungsinformationen 1 | Steuerungsinformationen |
| Steuerungsinformationen 2 | Steuerungsinformationen |
| Password der Steuerung | Steuerungszugang Password |
| User Name der Steuerung | Steuerungszugang Nutzername |
| Direct Beveling | |
| Einzel-Dateiübertragung | Checkbox, falls Daten einzeln übertragen werden sollen |
| Einzelrohrbeschriftung | Checkbox, falls Rohre einzeln beschriftet werden sollen |
| Gerade Rohre erlauben | Checkbox, falls gerade Rohre erlaubt sein sollte |
| IP (URL) der Steuerung | IP Adresse der Steuerung |
| Ist Rückfall-Maschine | Checkbox, falls es sich um eine Rückfallmaschine handet |
| Maschinennummer | Nummer der Maschine in diesem Bereich |
| Manuelle Rückmeldung | Checkbox, falls manuelle Rückmeldung stattfinden soll |
| Maschinenbeschreibung | Genaue Beschreibung der Maschine |
| Min. letzte Länge | Kleinste zulässige Länge des Bauteils |
| Min. Zuschnittslänge | Mindest Zuschnittslänge |
| Modifiziert | Letztes Änderungsdatum |
| Nach Artikel trennen | Checkbox, falls nach Artikeln getrennt werden soll |
| Präferenz-Datei | Vorliegende Präferenzdatei |
| Reportname | Genauer Reportname |
3 Rohrmessmaschinen
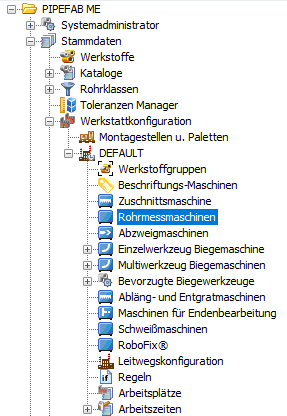
Rohrmessmaschinen sind spezialisierte Messsysteme, die zur Vermessung von Bauteilen eingesetzt werden. Sie erfassen Parameter wie Länge, Durchmesser, Biegewinkel, Biegeradius oder Positionsabweichungen und dienen der Qualitätssicherung, Kalibrierung von Biegemaschinen und Prozessoptimierung.
Parameter der Rohrmessmaschine
Maschinenschablone
| Name | Beschreibung |
|---|---|
| Maschinenname | Name der Maschine |
| Maschinentyp | Art der Maschine |
| Maschinenschablone | Genutzte Maschinenschablone |
| Beschreibung | Beschreibung der Maschine |
| Maschinennummer | Nummer der Maschine in diesem Bereich |
| Stammarbeitsplanname | Name des Stammarbeitsplanes |
| Arbeitsplatz | Ausgewählter Arbeitsplatz |
| Präferenz-Datei | Vorliegende Präferenz-Datei |
Geometrie
| Name | Beschreibung |
|---|---|
| Min. Außendurchmesser | Mindest Außendurchmesser |
| Max. Außendurchmesser | Maximal Außendurchmesser |
| Max. X Zellengröße | Maximal X Zellengröße |
| Max. Y Zellengröße | Maximal Y Zellengröße |
| Max. Z Zellengröße | Maximal Z Zellengröße |
Kommunikation
| Name | Beschreibung |
|---|---|
| Ausgabe-Typ | Art der Ausgabe |
| URL der Steuerung | URL (Link) der Steuerung |
| Port der Steuerung | Port der Steuerung |
| Ausgabe-Pfad | Ort der Ausgabe |
| PCS Server | Pfad zu dem PCS Server |
| User Name für das Steuerungssystem | Nutzname für die Steuerung |
| Password für das Steuerungssystem | Passwort für die Steuerung |
| Ip des Piloten | IP-Adresse des genutzten Piloten |
| Port des Piloten | Port des genutzten Piloten |
| Steuerungsinformationen 1 | Steuerungsinformationen |
| Steuerungsinformationen 2 | Steuerungsinformationen |
| Ist Rückfall-Maschine | Checkbox, falls es sich um eine Rückfallmaschine handelt |
4 Abzweigemaschine
Unter „Abzweiger“ werden diejenigen Technologien betrachtet, die direkt in das Hauptrohr eingebracht werden. Das sind in der Hauptsache die Technologien für Aushalsungen und Durchdringungen (Set-On-Branch, Ausbrand).
Diese beiden Abzweigtechnologien werden aktuell durch das PIPEFAB-System unterstützt.
Bei Aushalsungen wird in das Hauptrohr mit einer Spezialmaschine ein Abzweigkragen gezogen, auf den das Abzweigrohr aufgeschweißt wird. Der Abzweigwinkel ist immer 90°. Die Maßzuweisung/Bemaßung des Abzweigers erfolgt von der Mittellinie des Hauptrohres zum nächsten relevanten Punkt des Abzweigrohres. Für den Zuschnitt des Abzweigrohres wird der halbe Außendurchmesser des Hauptrohres und die Aushalsungskragenhöhe subtrahiert.
Bei dem Durchdringungen wird in das Hauptrohr ein Loch für den Abzweig eingearbeitet (spanend oder gebrannt bzw. mittels Plasmabrenner) und das Abzweigrohr wird am anzuschließenden Ende so bearbeitet, dass es sich an die Oberfläche des Hauptrohres anschmiegt. Es sind andere Abzweigwinkel als 90° möglich. Die Maßzuweisung/Bemaßung des Abzweigers erfolgt von der Mittellinie des Hauptrohres zum nächsten relevanten Punkt des Abzweigrohres. Für den Zuschnitt des Abzweigrohres wird der halbe Außendurchmesser des Hauptrohres subtrahiert und die Zugabe für die Schmiege wieder hinzugerechnet.
Parameter der Abzweigemaschine
Maschinenkopfdaten
| Name | Beschreibung |
|---|---|
| Maschinenname | Vom Anwender frei vergebbarer Name für die Maschine. |
| Maschinentyp | Für die Maschine muss gemäß der verwendeten Technologie ein Maschinentyp ausgewählt werden |
| Maschinenbeschreibung | Beschreibungstext vom Anwender für interne Dokumentation ohne Funktion in PIPEFAB |
| Maschinennummer | Nummer der Maschine als Parameter bei der Arbeitszeitberechnung |
| Stammarbeitsplan | Für die Zeitberechnung der Maschineneinrichtung |
| Arbeitsplatz | Für die Zeitberechnung der Arbeitsplatz |
Technologie
| Name | Beschreibung |
|---|---|
| Min. Außendurchmesser | Mindestaußendurchmesser des Hauptrohres |
| Min. Abzweig Außendurchmesser | Mindestaußendurchmesser des Abzweigrohres |
| Max. Außendurchmesser | Maximaler Außendurchmesser des Hauptrohres |
| Max. Abzweig Außendurchmesser | Maximaler Außendurchmesser des Abzweigrohres |
| Min. Wanddicke | Mindestwanddicke des Hauptrohres |
| Min. Abzweig Wanddicke Außendurchmesser | Mindestwanddicke des Abzweigrohres |
| Max. Wanddicke | Maximale Wanddicke des Hauptrohres |
| Max. Abzweig Wanddicke Außendurchmesser | Maximale Wanddicke des Abzweigrohres |
| Klemmungsbreite | Breite der Klemmzange |
| Min. Endenabstand | Minimaler Abstand von Rohrende |
| Min. Abzweigeabstand | Mindestabstand der Abzweige an deren Außendurchmesser |
Automatisch verlängern
| Name | Beschreibung |
|---|---|
| Zwischen Abzweigern | Checkbox, falls automatische Verlängerungen zwischen Abzweigern stattfinden sollen |
| am Ende | Checkbox, falls automatische Verlängerungen am Ende stattfinden sollen |
Steuerung
| Name | Beschreibung |
|---|---|
| Ausgabetyp | Typ für die Datenübergabe an die Steuerung der Maschine |
| URL der Steuerung | Netzadresse bei IP-Anbindung |
| Ausgabepfad | Datei-Verzeichnis bei Dateiausgabe |
| Username für die Steuerung | Login-Name des Steuerungsdienstes |
| Passwort für die Steuerung | Passwort des Steuerungsdienstes |
Zu jeder Maschine müssen die Regeldateien für die Abzweigeeigenschaften zugewiesen werden.
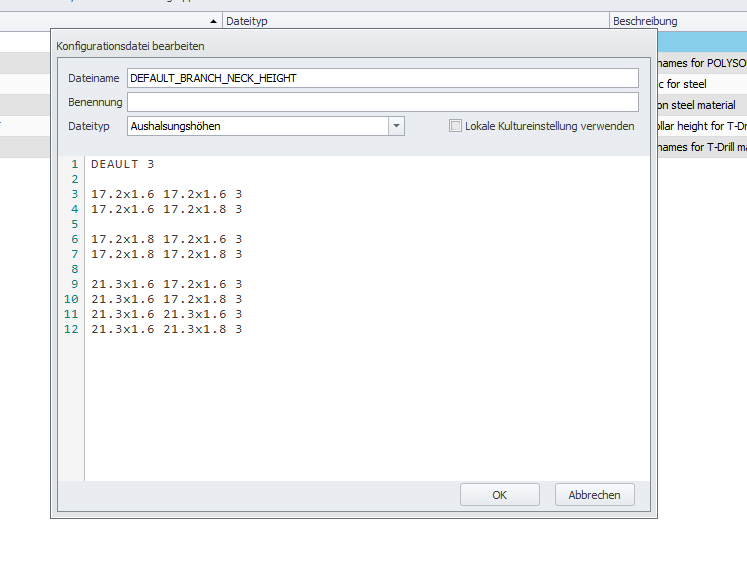
Die Regeldatei für Aushalsungskragenhöhen ist wie folgt aufgebaut:
Das Schlüsselwort „DEFAULT“ mit dem im Beispiel gezeigten zugewiesenen Wert 3 beschreibt die zu verwendende Kragenhöhe für alle Wertekombinationen, die in den folgenden Daten nicht gefunden werden; hier 3mm.
Nachfolgend werden die Kombinationen von Hauptrohrabmessung und Abzweigrohrabmessung und zugehöriger Kragenhöhe beschrieben. In jeder Zeile stehen 3 Werte jeweils durch Leerzeichen getrennt. Innerhalb der Werte darf kein Leerzeichen vorkommen.
Die erste Spalte beschreibt die Abmessung des Hauptrohres (Ø17.2mm, Wanddicke 1.6mm). Die zweite Spalte beschreibt die Kombination des Abzweigrohres. Die dritte Spalte beschreibt die zugehörige Aushalsungskragenhöhe.
Die Syntax der Datei muss genau eingehalten und getestet werden, andernfalls führt die Auswertung zu unvorhersehbaren Ergebnissen.
5 Biegemaschine
Eine Maschine, die Rohre, Profile oder Stangen durch kontrollierte Krafteinwirkung dauerhaft in eine gewünschte Form bringt. Sie ist das Kernstück eines Rohrbiegesystems. präzises und reproduzierbares Biegen, ohne das Material unzulässig zu verformen oder zu beschädigen.
5.1 Einzelwerkzeug Biegemaschine
Unter Einzelwerkzeug Biegemaschine wird eine Biegemaschine verstanden, welche ein Werkzeug, welches für eine spezifische Biegeaufgabe, einen bestimmten Winkel oder eine bestimmte Materialstärke ausgelegt ist.
Parameter der Biegemaschinen
Kopfdaten
| Name | Beschreibung |
|---|---|
| Name | Name der Maschine |
| Maschinenschablone | Genutzte Schablone für die Maschine |
| Machinetyp | Art der Maschine |
| Transfer Modus | |
| Beschreibung | Beschreibung der Maschine |
| Bemerkung | Weitere Anmerkungen |
| Maschinennummer | Nummer der Maschine in diesem Bereich |
| Arbeitsplatzname | Name des Arbeitsplatzes |
| Arbeitsplan | Anbei liegender Arbeitsplan |
| Präferenz-Datei Name | Vorliegende Präferenz-Datei |
Weitere Parameter
| Name | Beschreibung |
|---|---|
| Biegerichtung | Mögliche Drehung des Biegearms um die Biegeachse |
| Biegerolle freifahren | Sollte das letzte Stück zu klein zum Freifahren sein, wird dieses verlängert, damit der Biegearm zurückgefahren werden kann |
| Biegelage | Mögliche Lage des Biegekopfes beim Biegen |
| Rohrpositionierystem horizontal fix | Veränderbarkeit der Lage des Rohrpositionierystems in horizontaler Richtung |
| Rohrpositionierystem vertikal fix | Veränderbarkeit der Lage des Rohrpositionierystems in vertikaler Richtung |
| Positioniertmodus Rotationsachse | Positioniermodus des Messsystems der Rotationsachse |
| Positionierbereich Rotationsachse | Positionierbereich der Rotationsachse |
| Positioniertmodus Transportachse | Positioniermodus des Messsystems der Transportachse |
| max. Position Biegeachse | Maximal erreichbare Positionierbereich der Biegeachse |
| max. Öffnungsweg für Klemmstücke | Maximal Öffnungsweg für das Klemmstück |
| Versatzmaß Klemmachse | Versatzmaß Klemmachse |
| Spannfutterdurchmesser | Durchmesser des Spannfutters |
| max. Moment Spannfutter | Maximales Haltemoment des Spannfutters, Wert sinkt bei kleineren Spannzangen |
| Default Werkzeughöhe | Standard-Einstellung für Werkzeughöhe |
| Bodenhöhe | Höhe vom Boden bis zur Auflagefläche der Biegerolle |
| maximale Ladeposition | Maximale Ladeposition als Begrenzung der automatisch berechneten Ladeposition |
| Versatzmaß Horizontalachse | Horizontales Versatzmaß von Biegeachse zum Drehpunkt der Biegekopf-Rotationsachse |
| Versatzmaß Gleitstückachse | Versatzmaß der oberen Gleitstückachse zur unteren Gleitstückachse |
| max. Öffnungsweg für Gleitstück | Maxnimaler Öffnungsweg für Gleitstück |
| Reversiertiefe | Mögliche zusätzliche Rohrlänge, die im Spannfutter durchgeladen werden kann |
| max. Position Transportachse | Maxmimal erreichbarer Positionswert der Transportachse |
| min. Position Transportachse | Mindest erreichbarer Positionswert der Transportachse |
| Versatzmaß Vertikalachse | Vertikales Versatzma0 von Biegeachse zum Drehpunkt der Biegekopf-Rotationsachse |
| Biegeachse maximal | Maximale Geschwindigkeit/Beschleunigung der jeweiligen Achse |
| Biegeachse minimal | Minimale Geschwindigkeit/Beschleunigung der jeweiligen Achse |
| Rotationsachse maximal | Maximale Geschwindigkeit/Beschleunigung der jeweiligen Achse |
| Rotationsachse minimal | Minimale Geschwindigkeit/Beschleunigung der jeweiligen Achse |
| Transportachse maximal | Maximale Geschwindigkeit/Beschleunigung der jeweiligen Achse |
| Transportachse minimal | Minimale Geschwindigkeit/Beschleunigung der jeweiligen Achse |
| Sägeschnitt und Rotation um 180° | Checkbox, falls Rohr im Kollisionsfall mit einem Sägeschnitt versehen und der Rohrverlauf hinter dem Sägeschnitt um 180° gedreht werden soll. |
| Sägeschnitt und Rotation um 90° | Checkbox, falls Rohr im Kollisionsfall mit einem Sägeschnitt versehen und der Rohrverlauf hinter dem Sägeschnitt um 90° nach oben gedreht werden soll. |
| BendCon Verzeichnis | Gibt das Verzeichnis an, in dem die Bendcon.exe instaliert ist |
| Erster Speicherplatz | Erster Speicherplatz auf den Biegedaten bei einer Datenübertragung zur Maschinensteuerung gesendet werden |
| Letzter Speicherplatz | Letzter Speicherplatz auf den Bigeedaten bei einer Datenübertragung zur Maschinensteuerung gesendet werden |
| Fertigmeldung generieren | Fertigmeldung generieren wenn fertig gebogen wurde |
| Server IP Adresse | IP-Adresse des Servers |
| Server Port Nummer | Port Nummer des Servers |
| Passwort | Passwort für die Steuerung |
| Benutztername | Nutzername für die Steuerung |
| SPS IP-Adresse | IP-Adresse der Steuerung im Netzwerk |
| Transfer Verzeichnis | Temporäres Verzeichnis für das Zwischenspeichern von Biegeinformationen |
Rohre zu Werkzeugen
5.1.1 Weitere Funktionen der Einzelwerkzeug Biegemaschine
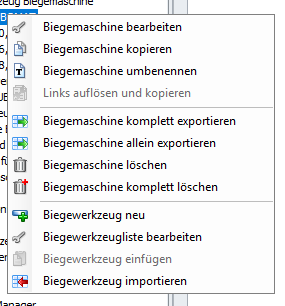
Kontext-Menü
| Name | Beschreibung |
|---|---|
| Biegemaschine bearbeiten | Eingegebe Parameter der Biegemaschine bearbeiten. |
| Biegemaschine kopieren | Kopieren der Biegemaschine. |
| Biegemaschine umbenennen | Umbenennen der Biegemaschine. |
| Links auflösen und kopieren | Links zu Werkstätten und Werkzeugen lösen, danach kopieren. |
| Biegemaschine komplett exportieren | Exportiert die Biegemaschine mit allen Unterdaten in XML-Datei. |
| Biegemaschine allein exportieren | Exportiert nur die Biegemaschine in XML-Datei. |
| Biegemaschine löschen | Löschen der Biegemaschine. |
| Biegemaschine komplett löschen | Löscht zusätzlich zu der Biegemaschine, alle Unterdaten. |
| Biegewerkzeug neu | Fügt Biegemaschine neues Werkzeug hinzu. |
| Biegewerkzeugliste bearbeiten | Bearbeiten der Biegewerkzeuge. |
| Biegewerkzeug einfügen | Werkzeugverbindungen hinzufügen. |
| Biegewerkzeug importieren | Werkzeug mit Maschinendaten importieren. |
5.2 Multiwerkzeug Biegemaschine
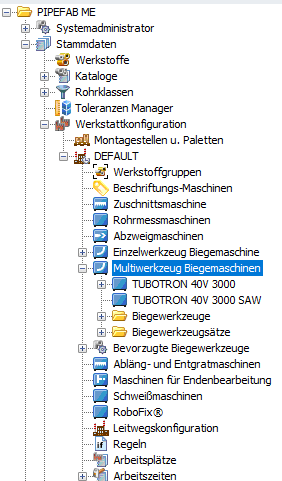
Unter Einzelwerkzeug Biegemaschine wird eine Biegemaschine verstanden, welche ein Werkzeug, das mehrere Biegegeometrien in einem einzigen Werkzeugkörper vereint und somit versatiler, für mehrere Bauteile verwendet werden kann.
Parameter der Biegemaschinen
Kopfdaten
| Name | Beschreibung |
|---|---|
| Name | Name der Maschine |
| Maschinenschablone | Genutzte Schablone für die Maschine |
| Machinetyp | Art der Maschine |
| Transfer Modus | |
| Beschreibung | Beschreibung der Maschine |
| Bemerkung | Weitere Anmerkungen |
| Maschinennummer | Nummer der Maschine in diesem Bereich |
| Arbeitsplatzname | Name des Arbeitsplatzes |
| Arbeitsplan | Anbei liegender Arbeitsplan |
| Präferenz Datei Name | Vorliegende Präferenz-Datei |
Weitere Parameter
| Name | Beschreibung |
|---|---|
| Biegerichtung | Mögliche Drehung des Biegearms um die Biegeachse |
| Biegerolle freifahren | Sollte das letzte Stück zu klein zum Freifahren sein, wird dieses verlängert, damit der Biegearm zurückgefahren werden kann |
| Biegelage | Mögliche Lage des Biegekopfes beim Biegen |
| Rohrpositionierystem horizontal fix | Veränderbarkeit der Lage des Rohrpositionierystems in horizontaler Richtung |
| Rohrpositionierystem vertikal fix | Veränderbarkeit der Lage des Rohrpositionierystems in vertikaler Richtung |
| Positioniertmodus Rotationsachse | Positioniermodus des Messsystems der Rotationsachse |
| Positionierbereich Rotationsachse | Positionierbereich der Rotationsachse |
| Positioniertmodus Transportachse | Positioniermodus des Messsystems der Transportachse |
| max. Position Biegeachse | Maximal erreichbare Positionierbereich der Biegeachse |
| max. Öffnungsweg für Klemmstücke | Maximal Öffnungsweg für das Klemmstück |
| Versatzmaß Klemmachse | Versatzmaß Klemmachse |
| Spannfutterdurchmesser | Durchmesser des Spannfutters |
| max. Moment Spannfutter | Maximales Haltemoment des Spannfutters, Wert sinkt bei kleineren Spannzangen |
| Default Werkzeughöhe | Standard-Einstellung für Werkzeughöhe |
| Bodenhöhe | Höhe vom Boden bis zur Auflagefläche der Biegerolle |
| maximale Ladeposition | Maximale Ladeposition als Begrenzung der automatisch berechneten Ladeposition |
| Versatzmaß Horizontalachse | Horizontales Versatzmaß von Biegeachse zum Drehpunkt der Biegekopf-Rotationsachse |
| Versatzmaß Gleitstückachse | Versatzmaß der oberen Gleitstückachse zur unteren Gleitstückachse |
| max. Öffnungsweg für Gleitstück | Maxnimaler Öffnungsweg für Gleitstück |
| Reversiertiefe | Mögliche zusätzliche Rohrlänge, die im Spannfutter durchgeladen werden kann |
| max. Position Transportachse | Maxmimal erreichbarer Positionswert der Transportachse |
| min. Position Transportachse | Mindest erreichbarer Positionswert der Transportachse |
| Versatzmaß Vertikalachse | Vertikales Versatzma0 von Biegeachse zum Drehpunkt der Biegekopf-Rotationsachse |
| Biegeachse maximal | Maximale Geschwindigkeit/Beschleunigung der jeweiligen Achse |
| Biegeachse minimal | Minimale Geschwindigkeit/Beschleunigung der jeweiligen Achse |
| Rotationsachse maximal | Maximale Geschwindigkeit/Beschleunigung der jeweiligen Achse |
| Rotationsachse minimal | Minimale Geschwindigkeit/Beschleunigung der jeweiligen Achse |
| Transportachse maximal | Maximale Geschwindigkeit/Beschleunigung der jeweiligen Achse |
| Transportachse minimal | Minimale Geschwindigkeit/Beschleunigungder jeweiligen Achse |
| Sägeschnitt und Rotation um 180° | Checkbox, falls Rohr im Kollisionsfall mit einem Sägeschnitt versehen und der Rohrverlauf hinter dem Sägeschnitt um 180° gedreht werden soll. |
| Sägeschnitt und Rotation um 90° | Checkbox, falls Rohr im Kollisionsfall mit einem Sägeschnitt versehen und der Rohrverlauf hinter dem Sägeschnitt um 90° nach oben gedreht werden soll. |
| BendCon Verzeichnis | Gibt das Verzeichnis an, in dem die Bendcon.exe instaliert ist |
| Erster Speicherplatz | Erster Speicherplatz auf den Biegedaten bei einer Datenübertragung zur Maschinensteuerung gesendet werden |
| Letzter Speicherplatz | Letzter Speicherplatz auf den Bigeedaten bei einer Datenübertragung zur Maschinensteuerung gesendet werden |
| Fertigmeldung generieren | Fertigmeldung generieren wenn fertig gebogen wurde |
| Server IP Adresse | IP-Adresse des Servers |
| Server Port Nummer | Port Nummer des Servers |
| Passwort | Passwort für die Steuerung |
| Benutztername | Nutzername für die Steuerung |
| SPS IP-Adresse | IP-Adresse der Steuerung im Netzwerk |
| Transfer Verzeichnis | Temporäres Verzeichnis für das Zwischenspeichern von Biegeinformationen |
5.2.1 Weitere Funktionen der Multiwerkzeug Biegemaschine
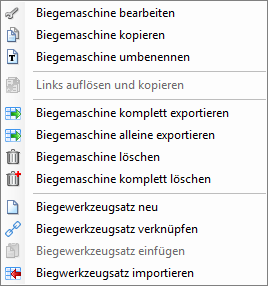
Kontext-Menü
| Name | Beschreibung |
|---|---|
| Biegemaschine bearbeiten | Eingegebe Parameter der Biegemaschine bearbeiten. |
| Biegemaschine kopieren | Kopieren der Biegemaschine. |
| Biegemaschine umbenennen | Umbenennen der Biegemaschine. |
| Links auflösen und kopieren | Links zu Werkstätten und Werkzeugen lösen, danach kopieren. |
| Biegemaschine komplett exportieren | Exportiert die Biegemaschine mit allen Unterdaten in XML-Datei. |
| Biegemaschine allein exportieren | Exportiert nur die Biegemaschine in XML-Datei. |
| Biegemaschine löschen | Löschen der Biegemaschine. |
| Biegemaschine komplett löschen | Löscht zusätzlich zu der Biegemaschine, alle Unterdaten. |
| Biegewerkzeugsatz neu | Fügt Biegemaschine neuen Werkzeugsatz hinzu. |
| Biegewerkzeugsatz vernküpfen | Verknüpft Werkzeugsatz an diese Maschine |
| Biegewerkzeugsatz einfügen | Kopierten Werkzeugsatz hinzufügen. |
| Biegewerkzeugsatz importieren | Werkzeugsatz mit Maschinendaten importieren. |
Die Funktionen ähnlich wie bei den Einzelwerkzeug Biegemaschinen. Dies beinhält ebenfalls den Export und Import von Maschinen. Der Unterschied ist die Addition von Biegewerkzeugsätzen.
5.2.2 Biegewerkzeugsatz
Biegewerkzeugsätze erklären, hinzufügen klappt nicht
Parameter der Biegewerkzeugsätze
Kopfdaten
| Name | Beschreibung |
|---|---|
| Biegewerkzeug | Name des Biegewerkzeuges |
| Außendurchmesser | Genauer Außendurchmesser |
| Wanddicke | Genaue Wanddicke |
| Biegeradius | Genauer Biegeradius |
| Radiusqualifizierer | |
| Bemerkung | Weitere Anmerkungen |
Weitere Parameter
| Name | Beschreibung |
|---|---|
| Einbaumaß Klemmstück | Einbauraum zwischen Biegeachse und Anschlagfläche |
| Anfangsklemmlänge | Gerade Längen am Rohranfang ohne geschweißtem Flansch |
| Klemmlänge | Minimum gerade Länge, welche zwischen zwei Biegungen benötigt wird umd Rohr sicher zu Klemmen |
| Restlänge | Minimum gerade Länge am Ende des Rohres ohne geschweißtem Flansch |
| Gleitstücksystem | |
| Gleistückende | Abstand von Nullpunkt Biegeachse bis zur Hinterkante des Gleitstück |
| Gleitstück ist fix | Checkbox, falls keine Positioniermöglichkeit des Rohrpositionsiersystems im Gleitstückbereich existiert |
| Einbaumaß Gleitstück | Einbauraum zwischen Biegeachse und Anschlagfläche für das Gleitstück |
| Biegeebenenhöhe | Höhe zwischen Auflagefläche der Biegerollen und der neutralen Faser |
| Biegerollenhöhe | Gesamt Höhe der Biegerolle |
| Spannzangentiefe | Tiefe von der Vorderkante der Spannzange bis zum Innenanschlag |
| Nachspanntiefe | Tiefe der Spannzange, für Wiederaufnahme des Rohrs nach Positionierung im Gleitstückbereich genutzt |
| Referenzmarkierungsabstand | Abstand der Rotationsreferenzmarkierung vom Rohrende auf der Spanntangenseite |
| Einbaumaß Faltenglätter | Stärke des Faltenglätters der vertikalen Mittellinie des Rohres, bis zum Rücken des Faltenglätters |
| Faltenglättereende | Abstand Nullpunkt der Biegeachse bis zur Hinterkante es Faltenglätters |
| Maximaler Biegewinkel | Maximaler Biegewinkel des Werkzeuges |
| Anfangsklemmlänge mit Flansch | Länge am Rohranfang mit zuvor geschweißtem Flansch |
| Restlänge mit Flansch | Länge am Rohrende mit zuvor geschweißtem Flansch |
| Minimale Spannfutterposition | Mindest anfahrbarer Positionswert der Spannzange |
Wie auch bei den Biegewerkzeugen, haben die Biegewerkzeugsätze weitere Funktionen. Diese ähneln sich demnach auch in der Funktion, wobei der Export und Import, gleich dem der Maschinen ist.
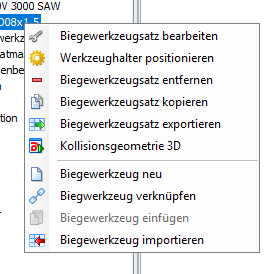
Kontext Menü der Biegewerkzeugsätze
| Name | Beschreibung |
|---|---|
| Biegewerkzeugsatz bearbeiten | Bearbeiten von Biegewerkzeugsätzen |
| Werkzeughalter positionieren | |
| Biegewerkzeugsatz entfernen | Biegewerkzeugsatz aus der Maschine entfernen |
| Biegewerkzeugsatz kopieren | Biegewerkzeugsatz kopieren |
| Biegewerkzeugsatz exportieren | Biegewerkzeugsatz exportieren |
| Kolisionsgeometrie 3D | Biegewerkzeugsatz in einer 3D Kollisionsgemotrie Simulation anzeigen |
| Biegewerkzeug neu | Werkzeugsatz neues Biegewerkzeug hinzufügen |
| Biegewerkzeug verknüpfen | Biegewerkzeug dem Biegewerkzeugsatz verknüpfen |
| Biegewerkzeug einfügen | Biegewerkzeug einfügen |
| Biegewerkzeug importieren | Biegewerkzeug importieren |
Der Unterschied bei den Biegewerkzeugsätzen liegt bei dem Positionieren des Werkzeughalters und dem Verknüpfen von Biegewerkzeugen.
Bei dem Positionieren des Werkzeughalters, öffnet sich ein separates Fenster, bei welchem die Geometrischen Daten für den Werkzeugsatz angepasst werden können.
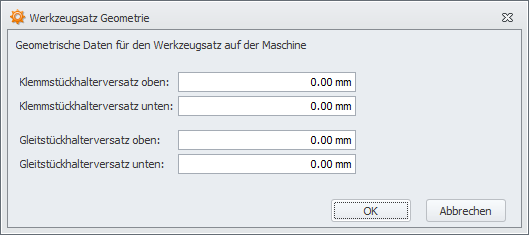
Biegewerkzeug verknüpfen
5.2.3 Biegewerkzeugsatz verknüpfen
Biegewerkzeugsätze verknüpfen
5.3 Funktionen beider Maschinen
5.3.1 Biegemaschinen Exportieren/Importieren
Biegemaschinen können zwischen verschiedenen Werkstätten in der selben Datenbank, aber auch zwischen Datenbänken ausgewechselt werden. Der Ablauf ist hierbei identisch.
Im Beispiel werden Einzelwerkzeug Biegemaschinen zwischen zwei Werkstätten in der selben Datenbank exportiert/importiert. Auf die selbe Art und Weise ist dies für die Multiwerkzeug Biegemaschinen möglich.
5.3.2 Biegewerkzeuge
Biegewerkzeuge erklären, Funktionieren gerade nicht
Parameter der Biegewerkzeuge
Kopfdaten
| Name | Beschreibung |
|---|---|
| Biegewerkzeug | Name des Biegewerkzeuges |
| Außendurchmesser | Genauer Außendurchmesser |
| Wanddicke | Genaue Wanddicke |
| Biegeradius | Genauer Biegeradius |
| Radiusqualifizierer | |
| Bemerkung | Weitere Anmerkungen |
Weitere Parameter
| Name | Beschreibung |
|---|---|
| Einbaumaß Klemmstück | Einbauraum zwischen Biegeachse und Anschlagfläche |
| Anfangsklemmlänge | Gerade Längen am Rohranfang ohne geschweißtem Flansch |
| Klemmlänge | Minimum gerade Länge, welche zwischen zwei Biegungen benötigt wird umd Rohr sicher zu KLemmen |
| Restlänge | Minimum gerade Länge am Ende des Rohres ohne geschweißtem Flansch |
| Gleitstücksystem | |
| Gleistückende | Abstand von Nullpunkt Biegeachse bis zur Hinterkante des Gleitstück |
| Gleitstück ist fix | Checkbox, falls keine Positioniermöglichkeit des Rohrpositionsiersystems im Gleitstückbereich existiert |
| Einbaumaß Gleitstück | Einbauraum zwischen Biegeachse und Anschlagfläche für das Gleitstück |
| Biegeebenenhöhe | Höhe zwischen Auflagefläche der Biegerollen und der neutralen Faser |
| Biegerollenhöhe | Gesamt Höhe der Biegerolle |
| Spannzangentiefe | Tiefe von der VOrderkante der Spannzange bis zum Innenanschlag |
| Nachspanntiefe | Tiefe der Spannzange, für Wiederaufnahme des Rohrs nach Positionierung im Gleitstückbereich genutzt |
| Referenzmarkierungsabstand | Abstand der Rotationsreferenzmarkierung vom Rohrende auf der Spanntangenseite |
| Einbaumaß Faltenglätter | Stärke des Faltenglätters der vertikalen Mittellinie des Rohres, bis zum Rücken des Faltenglätters |
| Faltenglättereende | Abstand Nullpunkt der Biegeachse bis zur Hinterkante es Faltenglätters |
| Maximaler Biegewinkel | Maximaler Biegewinkel des Werkzeuges |
| Anfangsklemmlänge mit Flansch | Länge am Rohranfang mit zuvor geschweißtem Flansch |
| Restlänge mit Flansch | Länge am Rohrende mit zuvor geschweißtem Flansch |
| Minimale Spannfutterposition | Mindest anfahrbarer Positionswert der Spannzange |
5.3.2.1 Biegewerkzeugliste
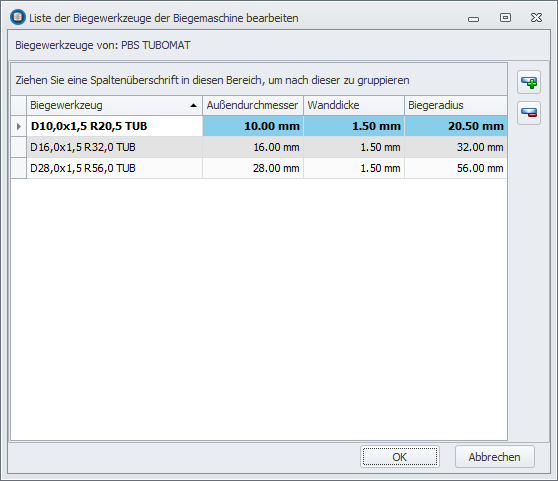
In der Biegewerkzeugliste werden ein weiteres Mal alle vorhandenen Biegewerkzeuge angezeigt.
5.3.2.2 Biegewerkstoffe
Biegewerkzeug Werkstoffe erklären
Werkstoff in den Werkzeugen
| Name | Beschreibung |
|---|---|
| Werkstoff | Name des Werkstoffes |
| Katalog | Name des Katalogs |
| Artikel-Code | Artikel-Code im Katalog |
| Außendurchmesser | Außendurchmesser des Werkstoffes |
| Biegeradius | Biegeradius des Werkstoffes |
| Radiuskorrekturfaktor | |
| Streckungswerte | |
| Rückfederungswerte | |
| Chargenname | Name der Charge |
| Korrigiert Biegeradius | |
| Lfd. Nr. | |
| Rückfederung 180° | |
| Rückfederung 90° | |
| Stretch By Value | |
| Stretch Factor 180 | |
| Stretch Factor 90 |
Werkstoff in dem Explorer
| Name | Beschreibung |
|---|---|
| Katalog | Name des Katalogs |
| Artikelnummer | Artikel-Code des Teils |
| Beschreibung | Beschreibung des Teils |
| Außendurchmesser | Außendurchmesser des Teils |
| Wanddicke | Wanddicke des Teils |
| Nennweite | Nennweite des Teils |
| Projekt | Welchem Projekt gehört das Teil an |
| Teilekategorie | Um was für ein Teil handelt es sich |
| Teiletyp | Welchem Subtyp gehört das Teil an |
| Werkstoff | Art des Werkstoffes |
| Werkstoffgruppe | Art der Werkstoffgruppe |
6 Bevorzugte Biegewerkzeuge
Bei den bevorzugten Biegewerkzeugen, werden für jedes Material die Bevorzugte Maschine angezeigt.
Hier Bild dafür und Erklärung, wo man die Bevorzugung einstellt.
7 Abläng- und Entgratmaschine
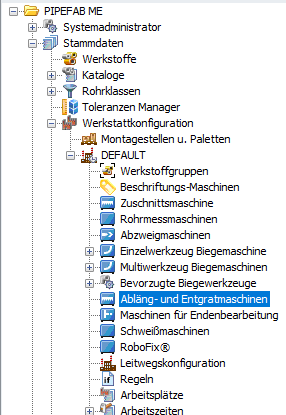
Abläng- und Entgratmaschinen kombinieren das Ablängen, das Trennen eines Rohres oder Profils auf eine definierte Länge, mit Fokus auf präzise Endmaße für die Weiterverarbeitung und das Entgraten, das Entfernen von Graten, scharfen Kanten oder Spänen nach dem Trennen, um Sicherheits-, Montage- und Qualitätsanforderungen zu erfüllen
Parameter der Abläng- und Entgratmaschine
| Name | Beschreibung |
|---|---|
| Maschinenname | Name der Maschine |
| Beschreibung | Beschreibung der Maschine |
| Maschinennummer | Nummer der Maschine in diesem Bereich |
| Schablone | Genutzte Schablone |
| Sägeblattdicke | Sägeblattdicke der Maschine |
| Halbzeug-Spannlänge | Halbzeug-Spannlänge der Maschine |
| Zuschnitts-Spannlänge | Zuschnitts-Spannlänge der Maschine |
| Min. Außendurchmesser | Mindest Außendurchmesser |
| Max. Außendurchmesser | Maximal Außendurchmesser |
| Min. Wanddicke | Mindest Wanddicke |
| Max. Wanddicke | Maximal Wanddicke |
| Arbeitsplatz | Zugewiesener Arbeitsplatz |
| Einzel-Datenübetragung | Checkbox, falls Daten Einzeln übertragen werden sollen |
| IP der Steuerung | IP-Adresse der Steuerung |
| Ist Rückfall-Maschine | Checkbox, falls es sich um eine Rückfall-Maschine handelt |
| Nach Artikel trennen | Checkbox, falls nach Artikeln getrennt werden soll |
| OPC Server | Name des angeschlossenen Servers |
| Ausgabepfad | Pfad in welchem die Ausgabe gespeichert wird |
| Ausgabetyp | Typ der Ausgabedatei |
| Password für das Steuerungssystem | Passwort für den Steuerungszugang |
| Präferenz-Datei Stammarbeitsplan | Beigefügte Präferenz-Datei des Stammarbeitsplans |
| Steuerungsinformationen 1 | Steuerungsinformationen |
| Steuerungsinformationen 2 | Steuerungsinformationen |
| User Name für das Steuerungssystem | Benutzername für den Steuerungszugang |
7.1 APE Rezepte
Was sind APE-Rezepte?
Bei den Abläng-und Entragmaschinen, gibt es ebenfalls die Option, die APE-Rezepte zu bearbeiten.
Wählt man dies im Kontext-Menü aus, so öffnet sich ein separates Fenster.
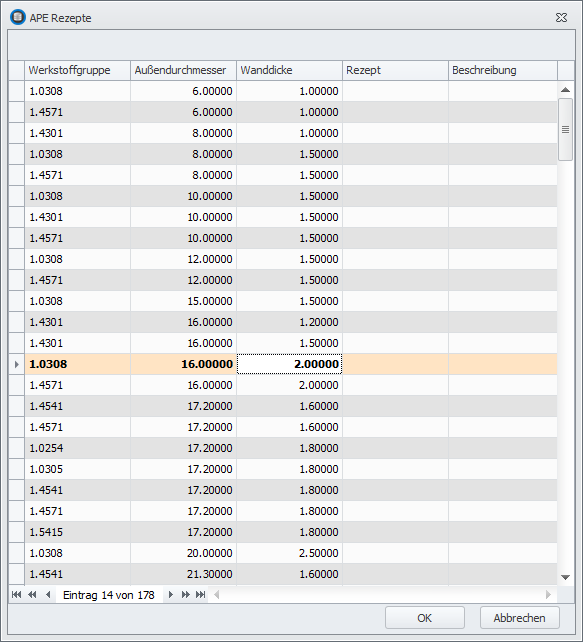
Spaltenauswahl
| Name | Beschreibung |
|---|---|
| Werkstoffgruppe | Name der Werkstoffgruppe |
| Außendurchmesser | Außendurchmesser der Werkstoffgruppe |
| Wanddicke | Wanddicke der Werkstoffgruppe |
| Rezept | |
| Beschreibung | Beschreibung der Werkstoffgruppe |
| Artikel Code | Artikel Code der Werkstoffgruppe |
| Katalog | Angehöriger Katalog der Werkstoffgruppe |
8 Maschinen für Endenbearbeitung
Arbeitsmethoden der Maschinen für Endenbearbeitung umfassen alle Bearbeitungsschritte an den Rohrenden, die notwendig sind, um diese für den weiteren Fertigungsprozess oder die Montage vorzubereiten. Durch die Endenbearbeitung sollen dichte- und montagegerechte Rohrenden entstehen, welche auch gleichzeitig den Sicherheits- und Qualitätsstandards entsprechen
9 Schweißmaschinen
Parameter der Schweißmaschine
Kopfdaten
| Name | Beschreibung |
|---|---|
| Maschinenname | Name der Maschine |
| Maschinentyp | Art der Maschine |
| Beschreibung | Maschinenbeschreibung |
| Maschinennummer | Nummer der Maschine in diesem Bereich |
| Stamarbeitsplanname | Name des zugehörigen Stammarbeitsplans |
| Arbeitsplatz | Ausgewählter Arbeitsplatz |
| Präferenz-Datei | Beigelegte Präferenz-Datei |
| Reportname | Name des zugehörigen Reports |
Technologie
| Name | Beschreibung |
|---|---|
| Verbindungstechnologie | Art der Verbindung, welche diese Maschine bei dem Schweißen anwendet |
| Min. Außendurchmesser | Mindest Außendurchmesser |
| Max. Außendurchmesser | Maximal Außendurchmesser |
| Min. Wanddicke | Mindest Wanddicke |
| Max. Wanddicke | Maximal Wanddicke |
| Manuelle Fertigmeldung anklicken | Checkbox, falls die Fertigmeldung manuell betätigt werden soll |
| Ist Rückfall-Maschine | Checkbox, falls es sich um eine Rückfall Maschine handelt |
Controller
| Name | Beschreibung |
|---|---|
| Ausgabetyp | Art der Ausgabe |
| URL für die Steuerung | Link der Steuerung |
| Ausgabepfad | Pfad an welchem die Ausgabe generiert werden soll |
| Username für die Steuerung | Benutzername für die Steuerung |
| Password für die Steuerung | Passwort für die Steuerung |
| Steuerungs-info 1 | Steuerungsinformationen |
| Steuerungs-info 2 | Steuerungsinformationen |
Die Maschinen sind zunächst vollständig einzugeben. Wichtig ist dabei die Festlegung des Feldes „Verbindungstechnologie“. Dieses Feld enthält den Wert eines vorgegebenen Drop-down Menüs von möglichen Technologien, welche für die Anschlusspunkt-Kompatibilität wichtig ist.
Der Eintrag der Schweißmaschine trägt die Technologiebeschreibung. Sind in einer Fertigungsstätte zwei identische Maschinen vorhanden, genügt die Speicherung einer Maschine.
Zu jeder Maschine müssen die Regeldateien für die Schweißspaltbreiten zugewiesen werden.
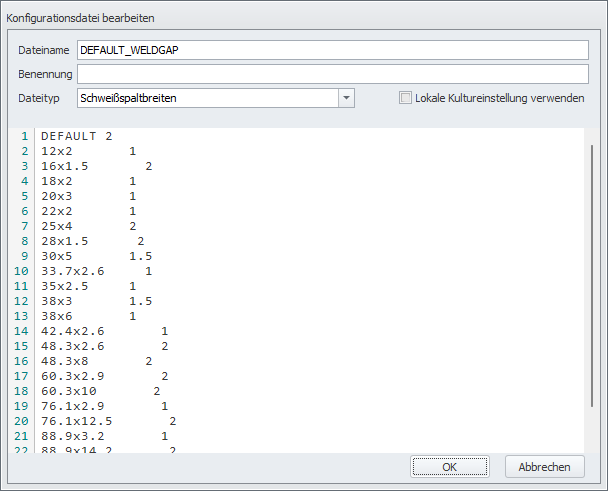
Für jede Rohrabmessung kann eine spezielle Schweißspaltbreite angegeben werden. Ist die Rohrabmessung in der Datei nicht vorhanden, wird der Wert genommen, der mit dem Schlüsselwort „DEFAULT“ gekennzeichnet ist. Die Datei ist so aufzubauen, dass links das Schlüsselwort (ohne Leerzeichen !) steht und durch Whitespace (Tab oder Leerzeichen) abgetrennt rechts davon der Wert für die Schweißspaltbreite.
In der Grundeinstellung wird der Zahlenwert in der sog. „InvariantCulture“ ausgewertet. D.h. dass ein Punkt als Dezimalzeichen verwendet wird. Soll die lokale Kultur verwendet werden (z.B. im deutschsprachigen Raum das Komma als Dezimaltrenner), muss der Haken bei „Lokale Kultureinstellung verwenden“ eingeschaltet sein. Steht diese Einstellung falsch, werden unvorhersehbare Werte ermittelt.
Der vorgefundene Wert der Schweißspaltbreite wird vom angeschweißten Rohr von der Zuschnittslänge angezogen, sofern nicht durch andere Technologien Verlängerungen erforderlich werden.
Für jede Werkstoffgruppe wird eine eigene Datei festgelegt. Sollen in verschiedenen Werkstoffgruppen dieselben Regeln gelten, wird immer dieselbe Regeldatei zugewiesen.
Die zugewiesenen Schweißspaltbreiten-Regeldateien sind als Unterdaten zur Maschine inspizierbar.
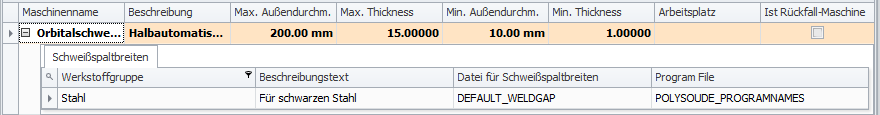
Schweißspaltbreiten
| Name | Beschreibung |
|---|---|
| Werkstoffgruppe | Art der Werkstoffgruppe |
| Beschreibungstext | Beschreibung der Werkstoffgruppe |
| Datei für Schweißspaltbreiten | Beigefügte Datei für Schweißspaltbreiten |
| Program File | Regeldatei für die Programmnamen |
| Inhalt | Inhalt der beigefügten Regeldatei |
10 RoboFix®
Parameter der RoboFix® Maschine
| Name | Beschreibung |
|---|---|
| Maschinenname | Name der Maschine |
| Maschinennummer | Nummer der Maschine in dieser Liste |
| Beschreibung | Informationen über diese Maschine |
| Stammarbeitsplan-Name | Verwendeter Stammarbeitsplan |
| Arbeitsplatz | Ort an welchem Maschine aufgebaut ist |
| Mindest Außendurchmesser | Minimum Außendurchmesser |
| Maximaler Außendurchmesser | Maximum Außendurchmesser |
| Endpunkt Name | Name des letzten Punktes |
| Mindest Position Linearachse vorwärts | Mindest Position der Linearachsen Ausrichtung, damit RoboFix® funktionieren kann |
| Maximal Position Linearachse vorwärts | Maximal Position der Linearachsen Ausrichtung, damit RoboFix® funktionieren kann |
| Mindest Position Grundkippwinkel fest | Feste vorgelegte untere Grenze für den Grundkippwinkel |
| Mindest Position Grundkippwinkel variabel | Variable untere Grenze für den Grundkippwinkel |
| Maximal Position Grundkippwinkel fest | Feste vorgelegte obere Grenze für den Grundkippwinkel |
| Maximal Position Grundkippwinkel variabel | Variable obere Grenze für den Grundkippwinkel |
| Länge Kippwinkel zu Flansch fest | Feste vorgelegte Länge für den Kippwinkel |
| Länge Kippwinkel zu Flansch variabel | Variable Länge für den Kippwinkel |
| Mindest Position Grundverdrehwinkel fest | Feste vorgelegte untere Grenze für den Grundverdrehwinkel |
| Maximal Position Grundverdrehwinkel variabel | Variable untere Grenze für den Grundverdrehwinkel |
| Mindest Position Grundverdrehwinkel fest | Feste vorgelegte obere Grenze für den Grundverdrehwinkel |
| Maximal Position Grundverdrehwinkel variabel | Variable obere Grenze für den Grundverdrehwinkel |
| Mindest Position Flanschverdrehwinkel fest | Feste vorgelegte untere Grenze für den Flanschverdrehwinkel |
| Maximal Position Flanschverdrehwinkel variabel | Variable untere Grenze für den Flanschverdrehwinkel |
| Mindest Position Flanschverdrehwinkel fest | Feste vorgelegte obere Grenze für den Flanschverdrehwinkel |
| Maximal Position Flanschverdrehwinkel variabel | Variable obere Grenze für den Flanschverdrehwinkel |
| Abstandsmaß Achsmitte Kippwinkel zu Flanschverdrehwinkel Vorderkante | |
| User Name | Benutzername des Besitzers |
| Password | Passwort des Besitzers |
| IP des Steuerungssystems | IP-Adresse der Datenbank für die Verbindung an diese |
| URL des Steuerungssystems | URL der Datenbank |
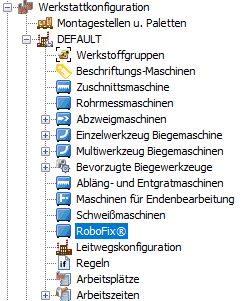
Der RoboFix® ist ein automatisches Rohrspann- und Positioniersystem, das bei Rohrbiege- und Endenbearbeitungsmaschinen eingesetzt wird. Dadurch können Rohre positioniert und fixiert werden, sodass Biege- und Bearbeitungsschritte problemlos und präzise ablaufen können.