Inhaltsverzeichnis
1 Arbeitszeitberechnung
PIPEFAB verfügt über die Möglichkeit, aus der Geometrie des Rohres die für die Anfertigung – und bedingt auch für die Montage – erforderliche Arbeitszeit auf unterschiedlichen Arbeitsplätzen zu berechnen.
Die Zeitberechnung von PIPEFAB erfolgt auf der Basis von Stammdaten, die – kombiniert mit Parametern aus der Geometrie – zu Einzelzeiten pro Arbeitsschritt kommt.
Die Berechnung der Vorgabezeiten wird mit einem Zeitprozessor durchgeführt, der mit Hilfe eines Stammarbeitsplans und dem zugehörigen Parametersatz alle Arbeitsgänge zum Fertigungsarbeitsplan ermittelt.
Die Abarbeitung der Datenstruktur geschieht in mehreren Schritten und führt zu der Datenstruktur der Arbeitspläne. Jeder Stammarbeitsplan führt mit seinem Zusammenhang zu einem Fertigungsarbeitsplan.
Die Arbeitszeitbestimmung von PIPEFAB ist sehr flexibel und individuell konfigurierbar. Daher ist die genaue Kenntnis der Datenstruktur und ihrer Bedeutung für den Katalogverwalter von entscheidender Bedeutung.
Die Datengrundlage für den Zeitprozessor ist im Arbeitskatalog hinterlegt. Diese Datengrundlage bestimmt einerseits den Berechnungsalgorithmus unter Zuhilfenahme der aktuellen Parameter und enthält andererseits die Arbeitspläne und Tabellen der Zeitdaten aus der empirischen Ermittlung der Arbeitszeiten aus der Praxis.
Die Funktionalität der internen Referenzierungen erfolgt „lose“ über eingegebenen Namen (Strings). Bei der Pflege der Daten im Arbeitskatalog und im Teilekatalog erfolgt im Allgemeinen keine Referenzierungsprüfung, da die Arbeitszeitberechnung über unterschiedliche Fertigungsstätten hinweg funktionieren muss.
Wichtig:
Das Einheitensystem von PIPEFAB sind metrische SI-Einheiten bzw. ihre in der Praxis gebräuchlichen Untereinheiten:
Länge [mm]
Arbeitszeit [h]
Gewicht [kg]
Volumen [l]
Währung aktuelle Landeswährung des Anwenders
Nach jeder Katalogänderung empfehlen wir eingehende Tests bezüglich der daraus resultierenden PIPEFAB-Ergebnisse.
Das Berechnungsmodell ist so aufgebaut, dass aus der Isometrie die Arbeitszeit aus Fähigkeit jeder beliebigen in PIPEFAB definierten Fertigungsstätte berechnet werden kann.
Dazu wird die Isometrie pro Fertigungseinheit analysiert und daraus eine Liste von sogenannten Systemarbeitsplänen erzeugt.
Die Systemarbeitspläne haben feste mnemonische Namen, auf die in der weiteren Bearbeitung referenziert wird. Jedem der Systemarbeitspläne wird ein Satz von Parametern mitgegeben, die sich entweder aus den Abmessungen im Rohrkatalog oder aus der Konstruktionsgeometrie der Isometrie ergeben. Der Satz der Parameter pro Systemarbeitsplan ist fest vorgegeben.
Die Systemarbeitspläne mit ihren Parametern werden optional bei den Ergebnissen der Isometrie in der Datenbank zu Inspektionszwecken gespeichert.
Ergänzt werden die automatisch erzeugten Systemarbeitspläne durch manuelle Eingaben in der Isometrie und durch Angaben zu Arbeitsplänen in den Einträgen des Rohrkataloges.
Die Liste der aus der Fertigungseinheit erzeugten Systemarbeitspläne heißt „Primärarbeitsplan“ und wird durch den Primärzeitprozessor generiert. Der Primärarbeitsplan kann Fertigungsstätten neutral gestaltet sein, solange nicht durch Regel-Dateien auf bestimmte Maschinen verwiesen wird.
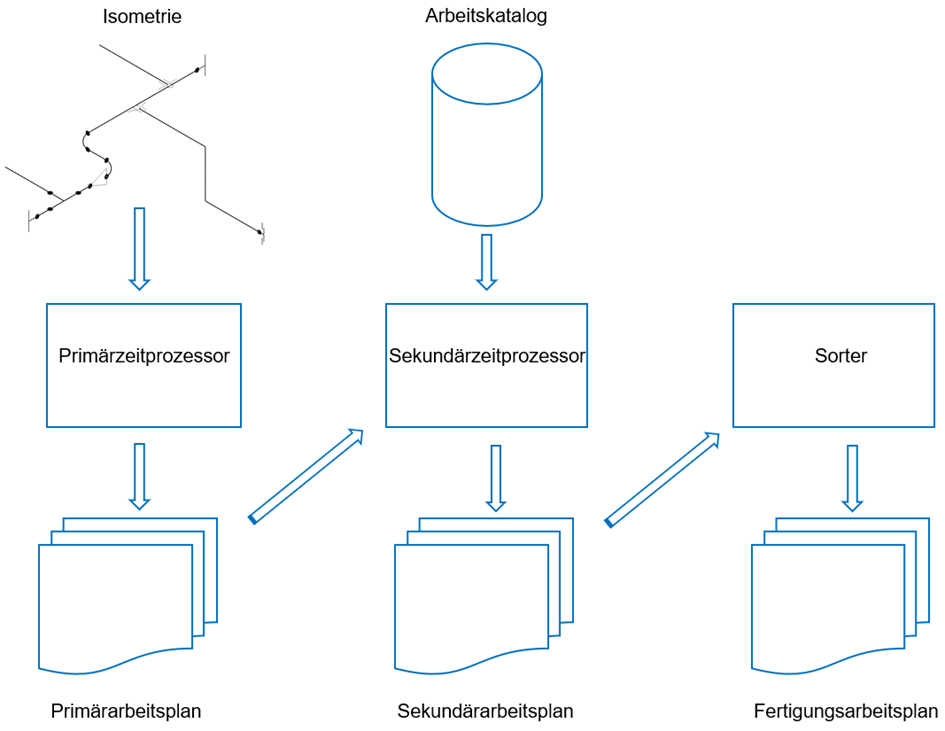
Aus dem Primärarbeitsplan rechnet der Sekundärzeitprozessor mit Hilfe des Arbeitskataloges den Fertigungsstätten spezifischen Sekundärarbeitsplan. Dazu muss auch der Arbeitskatalog pro Fertigungsstätte spezifisch definiert werden.
Der Sekundärarbeitsplan enthält alle Arbeiten und Arbeitszeiten und auf welchen Arbeitsplätzen sie auszuführen sind.
Ein nachgeschalteter Sorter sortiert die Arbeiten pro Isometrie oder Fertigungslos auf den Arbeitsplätzen zusammen und summiert die Arbeitszeiten entsprechend auf. Der Sorter bringt die Arbeitsplätze dann in die ablaufende Reihenfolge. Diese Reihenfolge entspricht aber lediglich abstrakt der Realität der einzelnen Fertigungseinheit, da es sich beim Fertigungsarbeitsplan um Summendaten für einen bestimmten Zusammenhang (Isometrie oder Fertigungslos) handelt.
2 Primärarbeitsplan
Der Primärarbeitsplan ergibt sich aus automatisch erzeugten Systemarbeitsplänen und Arbeitsplänen, die bei den Katalogeinträgen definiert sind. Demnach, sind herfür die Einträge in den Katalogen relevant.
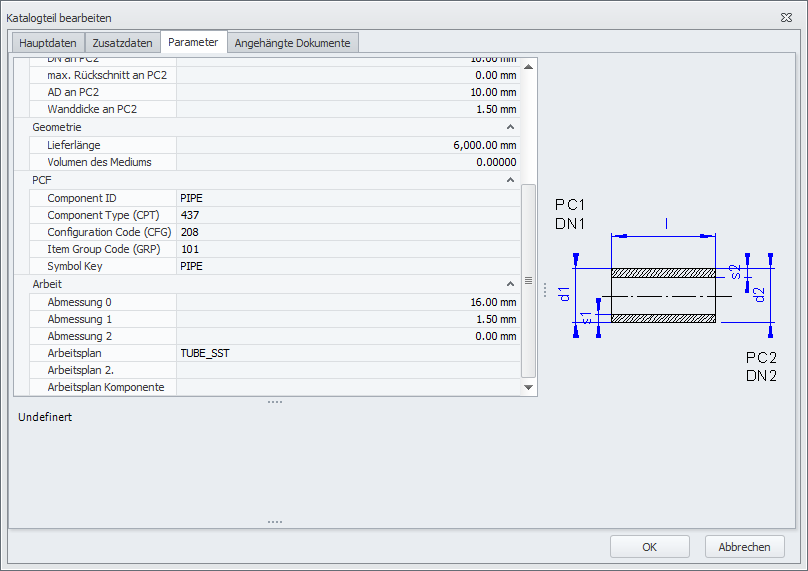
Auszug aus einem Beispiel Katalog!
Im vorliegenden Fall kommt an dieser Stelle die Ergänzung TUBE_SST hinzu. Im Feld „Arbeitsplan 2.“ kann ein alternativer Eintrag für zweitvorkommen gespeichert werden. Diese Begriffe werden mit den Namen der automatisch generierten Systemarbeitspläne kombiniert.
Das Feld „Arbeitsplan Komponente“ wird direkt ohne Kombination übernommen. Für Rohre wird der Arbeitsplan in der Vorfertigung verwendet, für Komponenten kommt dieser Arbeitsplan in die Endfertigung.
3 Sekundärarbeitsplan
Im Sekundärarbeitsplan werden die Ergebnisse abhängig von der Fertigungsstätte berechnet. Zur Berechnung wird dann auch der Arbeitskatalog der Fertigungsstätte verwendet. Das u.a. Beispiel zeigt das grundsätzliche Arbeitsprinzip.
3.1 Aufbau des Arbeitskatalogs
Grundsätzlich ist der Arbeitskatalog für die Ermittlung der Arbeitszeiten in drei Stufen aufgebaut.
Die oberste Stufe enthält die Kopfdaten der Stammarbeitspläne.
Die zweite Stufe enthält die Beschreibung der Berechnungsvorschriften als Arbeitsgang.
Die dritte Stufe enthält die Zeit-Tabellen mit den Arbeitszeiten in Abhängigkeit von den Parametern des Primärarbeitsplans.
Zur obersten Stufe gehört noch für jeden Arbeitsplan die Auflistung der Arbeitsgänge. Hier werden die Einträge der zweiten Stufe, die Berechnungsvorschriften unter Angabe des ausführenden Arbeitsplatzes referenziert. Ein weiterer Teil des Arbeitskatalogs ist die Definition der Arbeitsplätze.
3.2 Berechnung der Ergebnisse des Arbeitsplans
Beispiel Ablauf für „FLA_ST:WLD“:
Für den Arbeitsplan „FLA_ST:WLD“ werden zwei Arbeitsschritte ausgeführt:
Das Schweißen auf dem Schweißarbeitsplatz (WELD, WELD_FLANGE)
Das Montieren und Heften auf dem manuellen Arbeitsplatz (MAN, ASS_TACK_FLANGE)
(Hier mit Flowshare Beispiel Ablauf der Berechnung einfügen)
3.3 Primärarbeitspläne aus der Isometrie
3.4 Systemarbeitspläne
Die Systemarbeitspläne werden durch den Primärzeitprozessor aus der Isometrie erzeugt. Sofern sie nicht durch eine spezielle Maschinenauswahl aus den Stammdaten übernommen werden, entstehen die dargestellten fest einprogrammierten Namen für die Tätigkeit.
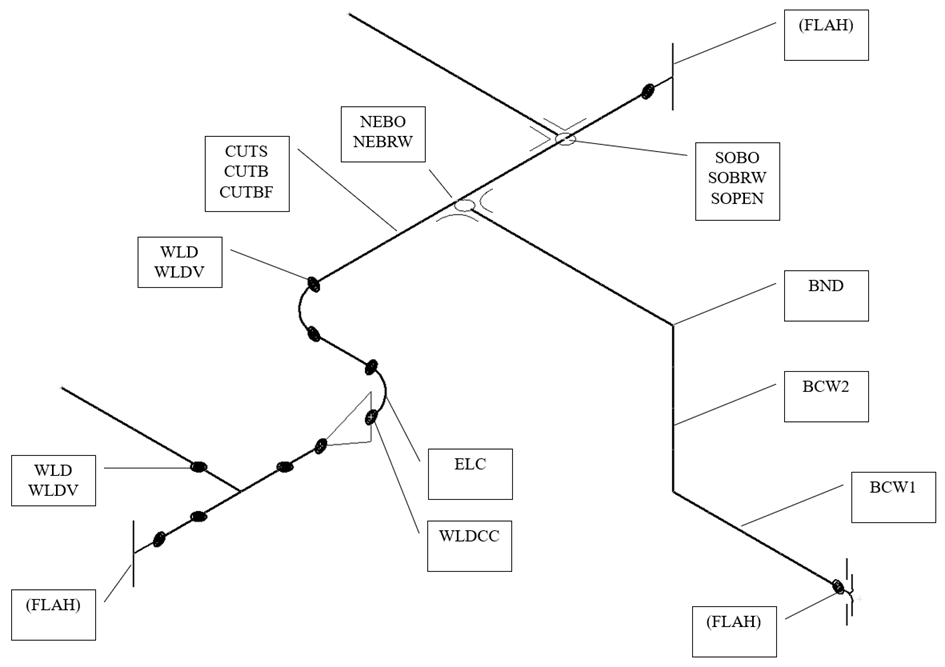
Begrifflichkeiten
| Abkürzung | Beschreibung |
|---|---|
| POP | Piece Of Pipe: Zuschnittsteil eines Rohres. |
| FE | Fertigungseinheit: Rohr von Flansch zu Flansch. |
| BND (POP) | Bend: Biegen des Rohres |
| BCW 1 | Bend Cut Weld: Auftrennen am Ende durch unterschreiten der Ein- bzw. Ausspannlänge (mit bzw. ohne Flansch), Parameter des Rohrhalbzeugs |
| BCW 2 | Bend Cut Weld: Auftrennen in der Mitte und zusammenfügen durch Unterschreiten der Zwischenspannlänge Parameter des Rohrhalbzeugs |
| SOBRW | SetOn Branch Weld: Schweißen des Stutzens, der von einem Basisrohr abgeht. Parameter des Rohres Anwendung: Zeiten für Stutzen-Bewertung |
| SOBRWG | SetOn Branch Weld General: statt SOBRW, wenn Stutzen nicht gerade ist. Parameter des Rohres Anwendung: Zeiten für Stutzen-Bewertung |
| NEBO, SOBO | Necking Bore, SetOn Bore: Arbeitspläne zur Herstellung des Loches im Hauptrohr für Aushalsung und Ausbrand, wenn an der Abzweigkomponente nichts eingetragen ist |
| NEBRW | Necking Branch Weld: Schweißen des Abzweigrohres (immer 90°) |
| SOPEN, SOPENG | SetOn Penetration: Herstellung der Schmiege am Abzweigrohr für 90° (SetOn Penetration General) oder allgemeinen Abzweigwinkel |
| CUT, CUTS, CUTB, CUTBF | Cut: Zuschnitt als CUTS (Sägen), CUTB (Brennen) und CUTBF (Brennen mit Fase) über Flanschlogik oder als Eintrag in DB-Feld CUT wenn vorhanden. (CUT ist nur für Altübernahmen gültig) |
| ELC (FE) | Elbow Cut: Plan für durchgeschnittene Bögen (1 bis 89 Grad) Parameter der Katalogkomponente |
| FEHEAD (FE) | Systemarbeitsplan, der für jede Fertigungseinheit einmal ausgegeben wird. Darüber sind allgemeine Arbeiten, wie z.B. Bereitstellung etc. zu steuern. |
| FLAB (FE) | Flange On Board: Beflanschung lose beigelegter Flansche z.B. auf der Baustelle. Ausgelöst durch die Komponenteneingenschaft „lose Beigelegt“ im Rohrtyp „Passrohr+“ |
| FLAH (FE) | Flange by Hand: Wenn beim Flansch kein Arbeitsplan explizit angegeben ist. |
| WLD (FE) | Weld: Schweißung zwischen Komponente (Nicht Flansch) und Rohr Wenn die Rohrlänge mind. 1.0 ist statt WLD für Rohre mit Schweißungsvorbereitung (Fase) |
| WLDV | Weld V: Schweißung mit V-Naht |
| WLDCC (FE) | Weld Components: Schweißnaht zwischen Komponente und Komponente, wenn keine Verbindungsarbeiten an der Anschlusskompatibilität angegeben ist und kein Arbeitsplan für die angeschlossene Komponente vorhanden ist. |
| WLDL (FE) | Weld: Schweißnaht einer Komponente bei lose beigelegten Teilen. Siehe auch FLAB |
| PT (FE) | Muffe zusammenfügen Parameter der Katalogkomponente |
3.5 Beispiel, Berechnung der Arbeitszeit
3.6 Arbeitskatalog
3.6.1 Arbeitsplatzdefinition
Zur Erstellung eines neuen Arbeitskatalogs ist es zu empfehlen, zunächst eine Zeichnung des eigenen Werkstatt-Layouts anzufertigen. Aus dieser Zeichnung gehen einerseits die zu behandelnden Arbeitsplätze hervor und andererseits bietet sie eine gute Hilfe zur Festlegung der Arbeitsreihenfolge für die Ausgabe der Leitwege.
Die Arbeitsplätze des Werkstatt-Layouts werden in die PIPEFAB-Datenbank eingetragen.
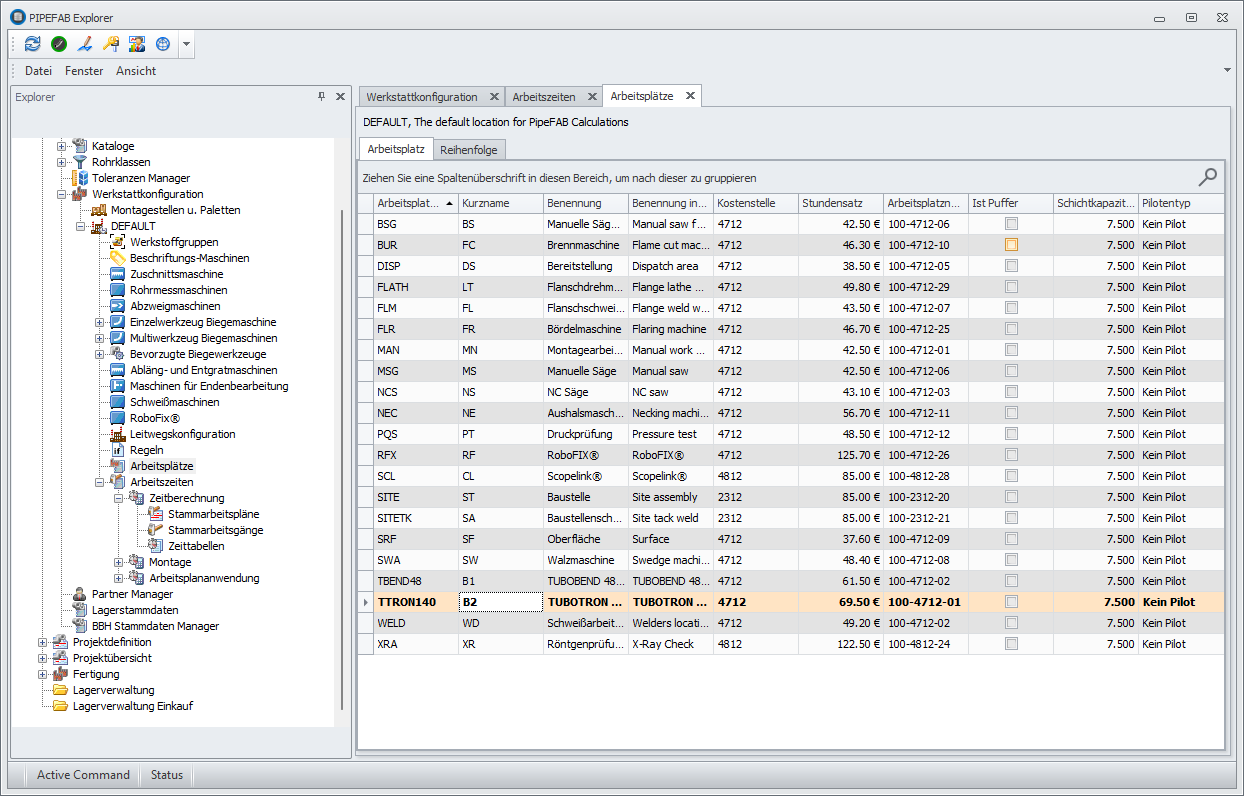
Spaltenauswahl
| Name | Beschreibung |
|---|---|
| Arbeitsplatzname | Name des Arbeitsplatzes |
| Kurzname | Kurzname für den Arbeitsplatz zur Signierung des Leitwegs auf den Rohrzuschnitt |
| Benennung | Klartextbenennung |
| Benennung (int.) | Klartextbenennung für internationale Darstellung |
| Kostenstelle | Angabe der Kostenstelle zur Kommunikation mit einem ERP-System |
| Stundensatz | Monetärer Stundensatz für die HK1-Kalkulation |
| Arbeitsplatznummer | Angabe der Arbeitsplatznummer zur Kommunikation mit einem ERP-System |
| Ist Puffer | Platz im Leitweg ohne Arbeitszeit |
| Schichtkapazität | Kapazität in Fertigungsstunden pro Schicht |
| Pilotentyp | PIPEFAB-Pilot, mit dem dieser kalkulatorische Arbeitsplatz visualisiert wird. |
| Rüstarbeitsplan | Arbeitsplan, der zum Rüsten ausgeführt wird |
| Rüstparameter | Bei einer Wertänderung der markierten Parameter an diesem Arbeitsplatz erfolgt der Aufruf des Rüstarbeitsplans dieses Arbeitsplatzes. Sind keine Rüstparameter markiert, wird keine Rüstung ausgeführt. |
Durch einen Rechtsklick, lässt sich das Kontextmenü öffnen.
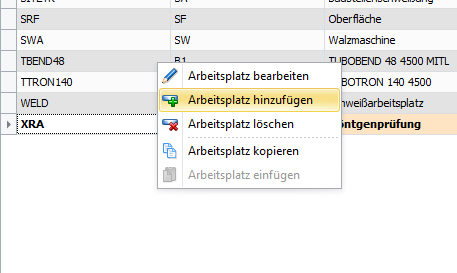
Und im Nachhinein dann ein neuer Arbeitsplatz hinzufügen.
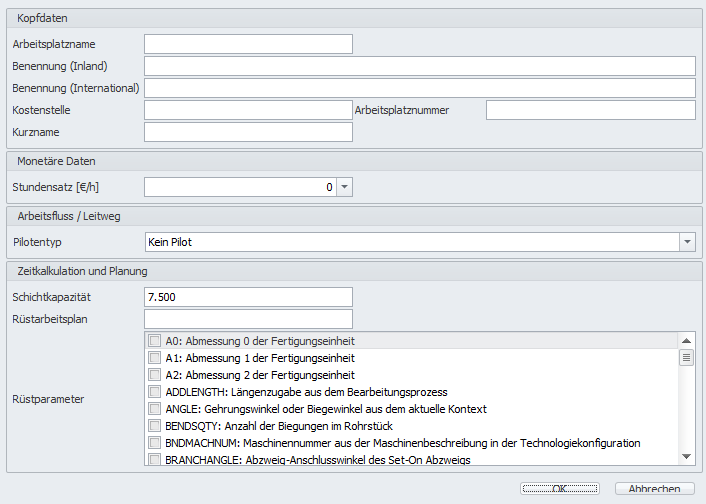
Kopfdaten
| Name | Beschreibung |
|---|---|
| Arbeitsplatzname | Name des Arbeitsplatzes |
| Benennung (Inland) | Bennenung im Inland |
| Benennung (International) | Bennenung International |
| Kostenstelle | Angabe der Kostenstelle zur Kommunikation mit einem ERP-System |
| Arbeitsplatznummer | Arbeitsplatznummer |
| Kurzname | Abgekürzter Name des Arbeitsplatzes |
Monetäre Daten
| Name | Beschreibung |
|---|---|
| Stundensatz [€/h] | Berechneter Arbeitskostensatz pro Stunde |
Arbeitsfluss/Leitweg
| Name | Beschreibung |
|---|---|
| Pilotentyp | Art des Piloten für diese Arbeit |
Zeitkalkulation und Planung
| Name | Beschreibung |
|---|---|
| Schichtkapazität | Maximale Schichtgröße |
| Rüstarbeitsplan | Art der Aufrüstung |
| Rüstparameter | Parameter/ welche Sachen werden aufgerüstet |
3.6.2 Stammdaten für Zeitberechnung
Die Stammdaten für die Zeitberechnung teilen sich in drei Formulare.
3.6.2.1 Stammarbeitspläne
Arbeitsgangkopfdaten und zugeordnete Arbeitsgänge pro Arbeitsplatz.
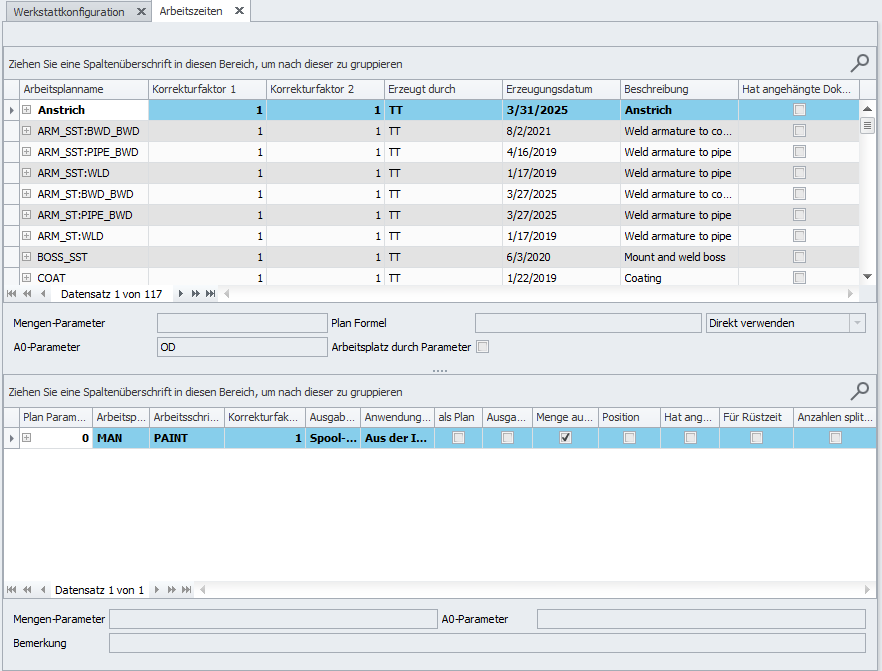
Spaltenauswahl
| Name | Beschreibung |
|---|---|
| Arbeitsplanname | Name des Arbeitsplans. |
| Korrekturfaktor 1 | Faktor, mit dem die ermittelte Arbeitszeit anschließend multipliziert wird. Dieser Korrekturfaktor gilt für alle Vorkommen dieses Arbeitsplanes. |
| Korrekturfaktor 2 | Hier wird ein numerischer Korrekturfaktor eingetragen, der sich nur auf die sog. Zweitvorkommen bezieht, d.h. alle gleichen Arbeitspläne außer dem ersten werden zusätzlich mit diesem Korrekturfaktor multipliziert. |
| Erzeugt durch | Name des Erstellers. |
| Erzeugungsdatum | Datum der Erstellung des Arbeitsplanes. |
| Beschreibung | Interne Klartextbeschreibung. |
| Hat angehängte Dokumente | Dieser Arbeitsgang hat in diesem Arbeitsplan angehängte Dokumente. |
| Korrekturfaktorname 1 | Name des ersten Korrekturfaktors. |
| Korrekturfaktorname 2 | Name des zweiten Korrekturfaktors. |
| Mengen-Parameter | In diesem Feld wird festgelegt, welcher aktuelle Parameter aus dem Roharbeitsschritt in der Arbeitszeittabelle für die Spalte Anzahl verwendet wird. Dieses Feld braucht nur ausgefüllt zu werden, wenn explizit ein anderer Parameter als die Anzahl auf das Anzahl-Feld der Arbeitszeiten wirken soll. |
| Planformel | Die Plan-Formel ermöglicht die Berechnung eines Eingangswertes für den Arbeitsplan, der als Auswahl in der Spalte Plan-Parameter bei den Arbeitsgängen des aktuellen Arbeitsplan herangezogen wird. |
| A0-Parameter | In diesem Feld wird festgelegt, welcher aktuelle Parameter aus dem Roharbeitsschritt in der Arbeitszeittabelle für die Spalte A0 verwendet wird. In aller Regel ist der Parameter OD (Außendurchmesser). |
| Arbeitsplatz durch Parameter | |
| Bereich unten | |
| Plan-Parameter | Ergebnisse der Auswertung des in der Parameterbehandlung eingegebenes Plan-Parameters. |
| Arbeitsplatz | Auswahl des Arbeitsplatzes. |
| Arbeitsschrittname | Name des Arbeitsschrittes |
| Korrekturfaktor 1 | Korrektur des Zeitwertes, der nur in diesem Arbeitsplan für diesen Arbeitsgang wirksam ist. |
| Ausgabepfad | Ort, an welchem der Arbeitsschritt gespeichert wird |
| Anwendungstyp | |
| Als Plan | Die unter Arbeitsgang eingetragene Arbeit wird als eigenständiger Arbeitsplan behandelt. |
| Ausgabe bei 0 | Checkbox, falls eine Ausgabe bei dem Wert null stattfinden soll |
| Mengen ausgeben | Checkbox, falls Mengen ausgegeben werden sollen |
| Position | Ausgabe des Arbeitsschrittes erfolgt im ersten Teil der Fertigungsarbeitspläne (ohne Haken). Ausgabe des Arbeitsschrittes erfolgt im zweiten Teil der Fertigungsarbeitspläne (mit Haken). Das gesetzte Positions-Flag sorgt ebenfalls dafür, dass die Ausgabe der Arbeitsschritte separiert auf dem Fertigungsarbeitsplan erfolgt. |
| Hat angehängte Dokumente | Dieser Arbeitsgang hat in diesem Arbeitsplan angehängte Dokumente. |
| Für Rüstzeit | Checkbox, falls der Arbeitsschritt für die Rüstzeit gelten soll |
| Anzahl splitten | Checkbox, falls die Anzahl am Ende gespalten werden soll |
| Korrekturfaktorname 1 | Name des Korrekturfaktors |
| Korrekturfaktorname 2 | Name des Korrekturfaktors |
| Mengen-Parameter | In diesem Feld wird festgelegt, welcher aktuelle Parameter aus dem Roharbeitsschritt in der Arbeitszeittabelle für die Spalte Anzahl verwendet wird. Dieses Feld braucht nur ausgefüllt zu werden, wenn explizit ein anderer Parameter als die Anzahl auf das Anzahl-Feld der Arbeitszeiten wirken soll. |
| A0-Parameter | In diesem Feld wird festgelegt, welcher aktuelle Parameter aus dem Roharbeitsschritt in der Arbeitszeittabelle für die Spalte A0 verwendet wird. In aller Regel ist der Parameter OD (Außendurchmesser). |
| Bemerkung | Interne Klartextbeschreibung. |
3.6.3 Stammarbeitsgänge
Die Stammarbeitsgänge sind die arbeitsplatzneutrale Berechnungsanweisung für die Einzeltätigkeit in der Fertigung zur Ermittlung der Arbeitszeit.
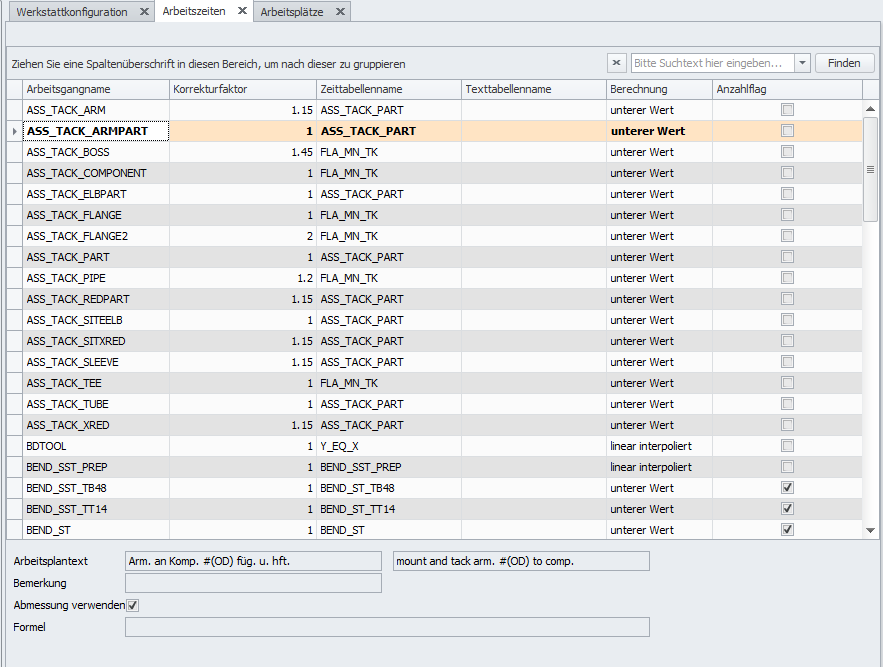
Spaltenauswahl
| Name | Beschreibung |
|---|---|
| Arbeitsgangname | Innerhalb der Fertigungsstätte eindeutiger Name des Arbeitsganges |
| Korrekturfaktor | Faktor, mit dem die ermittelte Arbeitszeit anschließend multipliziert wird. Dieser Korrekturfaktor gilt für alle Vorkommen dieses Arbeitsganges in allen Arbeitsplänen |
| Zeittabellenname | Name der Zeilen in der Zeittabelle, die für die Ermittlung dieser Arbeitszeit zu verwenden sind |
| Texttabellenname | Name der Zeilen in der Texttabelle, die für die Ermittlung eines Extratextes zu verwenden sind |
| Berechnung | Umgang mit dem Ergebnis, wenn die Leistungsbezugsgröße zwischen zwei Tabellenwerten liegt Unterer Wert, Oberer Wert, Linear Interpolieren |
| Anzahlflag | Anzahlen separieren: Pro Aufkommen wird die Anzahl separiert. Beispiel Biegen: Eine Fertigungseinheit, zwei Zuschnitte mit je 2 Biegungen: Anzahlflag aus: 4x biegen Anzahlflag ein: 2x biegen, 2x biegen |
| Ersetzungsextratext | Checkbox, falls es weitere Informationen für Änderungen gibt |
| Korrekturfaktorname | Name des Korrekturfaktors |
| Korrekturfaktorname | Name des Korrekturfaktors |
| STLV Extratext | Weitere Informationen für STLV |
| Bereich unten | |
| Arbeitsplantext | Text, der im Fertigungsarbeitsplan ausgegeben wird. #(xx) steht für die Ersetzung durch einen Parameter des Primärarbeitsplans |
| Bemerkung | Interne Klartextbemerkung |
| Abmessung verwenden | Flag ein: Konstanter Wert aus den Parametern als Leistungsbezugsgröße verwenden Flag aus: Leistungsbezugsgröße durch das Formelfeld berechnen |
| Formel | Formelausdruck zur Berechnung der Leistungsbezugsgröße |
3.6.4 Zeittabellen
Die Zeittabellen legen aufgrund der Leistungsbezugsgrößen die Arbeitszeit fest. Eine mögliche Leistungsbezugsgröße könnte der Außendurchmesser eines Rohres sein, mit dem die Arbeitszeit für das Sägen bestimmt wird.
Die Verwendung von Zeittabellen ermöglicht die Transparenz der Arbeitszeitermittlung für den Anwender und für den Werker, so dass genau nachvollziehbar ist, z.B. für welchen Außendurchmesser eines Rohres welche Arbeitszeit für einen Arbeitsgang zur Verfügung steht.
Diese teilen sich in zwei Bereiche ein.
Bei den Zeittabellen aufgrund berechneter Leistungsbezugsgrößen (LBG) wird die LBG zunächst durch das Feld „Formel“ im Arbeitsgang bestimmt.
Hinter diesem Feld steht ein Formelinterpreter, wie er in Tabellenkalkulationsprogrammen ebenfalls üblich ist. Als Formelsymbole sind die im PIPEFAB bekannten Parameter der Primärarbeitspläne verfügbar. Der Interpreter versteht Addition und Subtraktion sowie Multiplikation und Division. Der Ausdruck muss mit üblichen Klammerregeln formuliert werden. Zusätzlich steht ein Satz von mathematischen Funktionen zur Verfügung.
Die Formel muss so formuliert werden, dass immer ein Zahlenwert als Ergebnis herauskommt. Evtl. logische Werte werden als 0 oder 1 erkannt.
3.6.4.1 Zeittabelle für Formeln
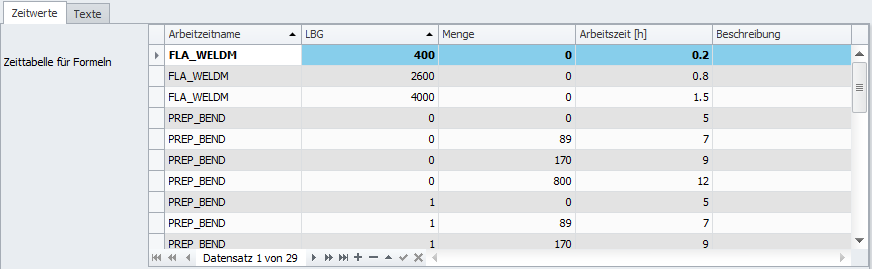
Spaltenauswahl
| Name | Beschreibung |
|---|---|
| Arbeitszeitname | Name der Arbeitszeit. |
| LBG | Leistungsbezugsgrößen. |
| Menge | Anzahl der Durchführungen |
| Arbeitszeit [h] | Länge der Arbeitszeit. |
| Beschreibung | Interne Klartextbeschreibung. |
Bei Verwendung der Zeittabelle für konstante Leistungsbezugsgrößen wird der Arbeitszeit-Wert anhand des Namens (Arbeitszeitname), der Abmessung und der Menge bestimmt. Das Feld „Beschreibung“ ist für interne Bemerkungen.
Wenn die Abmessung im Bereich der eingestellten Genauigkeit von PIPEFAB gefunden wird, kommt der eingetragene Tabellenwert direkt zur Anwendung.
Bei Zwischenwerten kann auf den nächstniedrigeren Wert, den nächsthöheren Wert zugegriffen werden oder es wird der Zeitwert linear zwischen den Werten interpoliert.
Welcher Parameter für die Abmessung zu verwenden ist, wird in den Arbeitsplänen festgelegt.
3.6.4.2 Zeittabelle für konstante Abmessungen
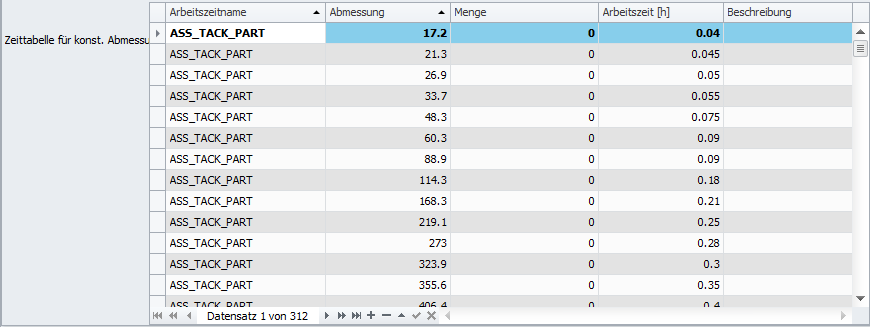
Spaltenauswahl
| Name | Beschreibung |
|---|---|
| Arbeitszeitname | Name der Arbeitszeit. |
| Abmessung | Leistungsbezugsgrößen. |
| Menge | Anzahl der Durchführungen |
| Arbeitszeit [h] | Länge der Arbeitszeit. |
| Beschreibung | Interne Klartextbeschreibung. |